GFOUR - Equipos de recubrimiento

15 +
Años de experiencia

700 +
Instalaciones en todo el mundo

OEM
Soluciones disponibles

30 +
Países y regiones
Superficie lisa
Superficie de gran suavidad, libre de gotas, coeficiente de fricción extremadamente bajo y calidad superficial prácticamente impecable.
Fuerte resistencia al desgaste
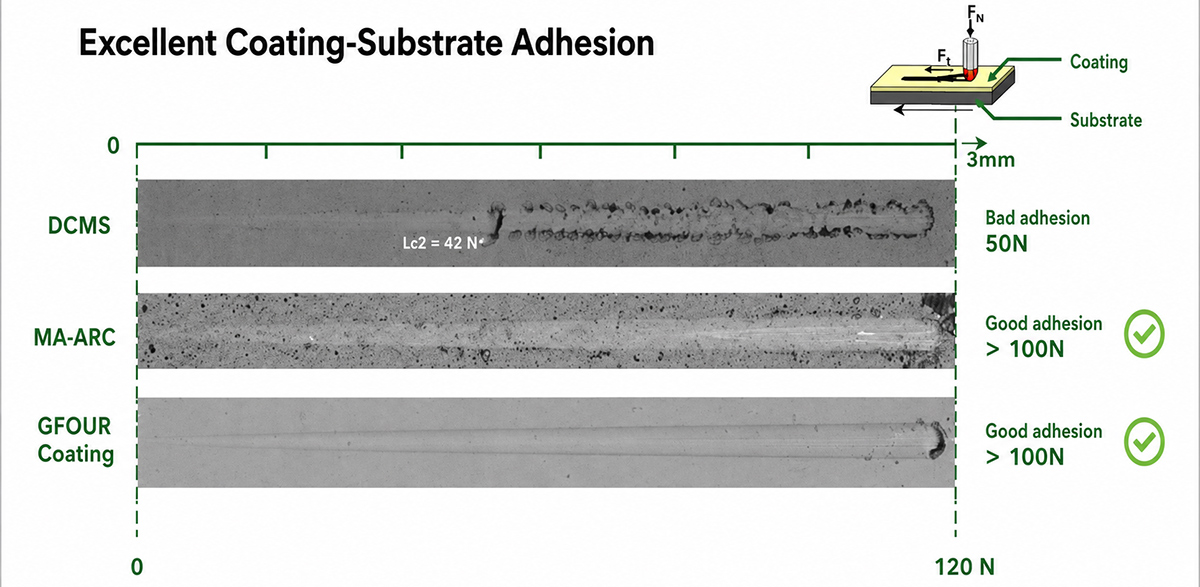
Combina alta dureza, alta densidad y fuerte adhesión entre el recubrimiento y el sustrato, con una excelente resistencia al desgaste, lo que mejora significativamente la vida útil de las herramientas de corte y los moldes.
Recubrimiento de baja tensión
Baja tensión; a la vez que proporciona una alta resistencia al desgaste, el recubrimiento tiene una tenacidad extremadamente alta, manteniendo la integridad del filo de corte sin que el recubrimiento se agriete o se desprenda.
Control de ionización flexible
Tasa de ionización ajustable, lo que permite una adaptación flexible del rendimiento del recubrimiento. El proceso es flexible y el recubrimiento puede ser grueso o delgado.
- 0,5~30 μm
- máx. 3 μm/h
- Recubrimiento lisosin gotitas
- Alta adherenciafortaleza
- Alta dureza y alta densidad
- Bajo estrés
Visualización de características técnicas:
Características del recubrimiento: Si bien se mantiene una superficie lisa, la estructura cristalina se puede ajustar libremente, lo que permite una adaptación flexible de la densidad y la dureza del recubrimiento.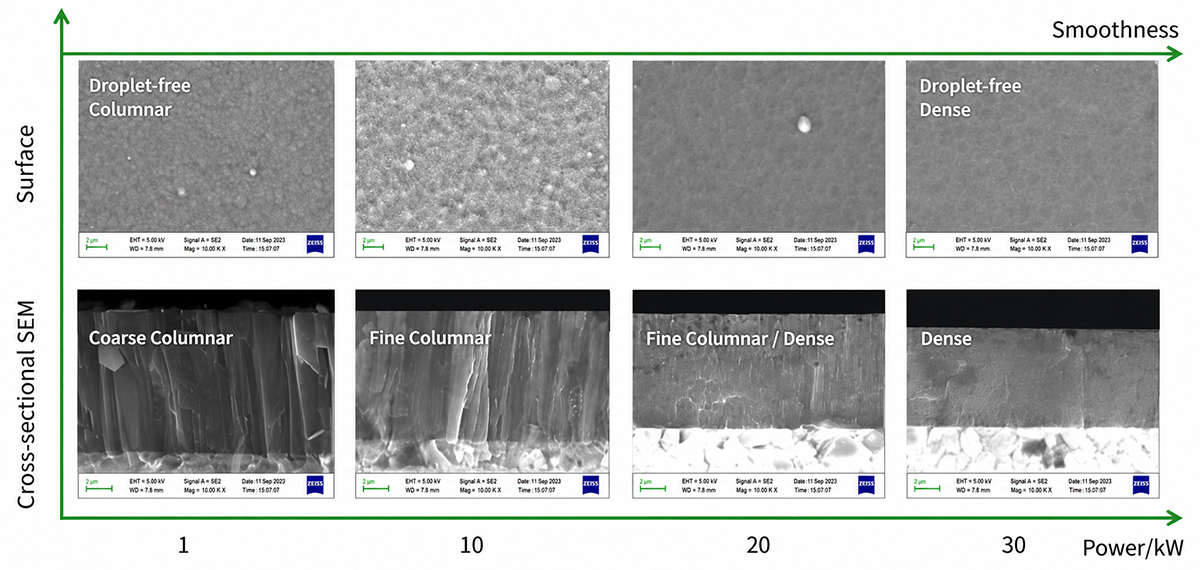
Si bien mantiene una alta dureza y una alta densidad, el recubrimiento presenta una baja tensión, lo que ayuda a proteger la integridad del filo de corte y evita que el recubrimiento se agriete o se desprenda.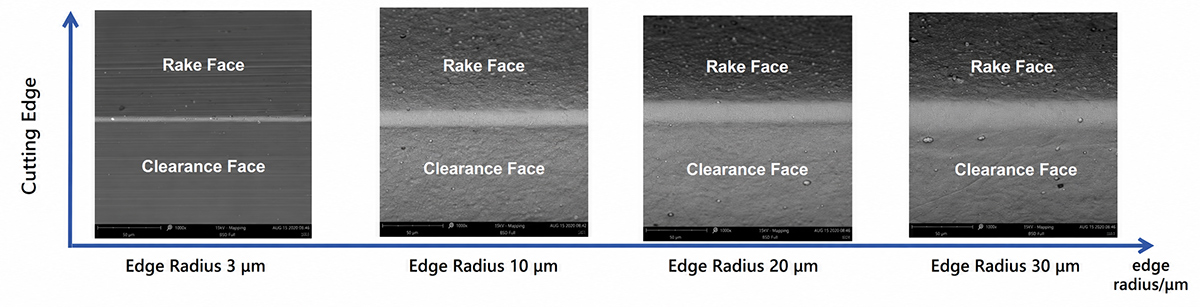
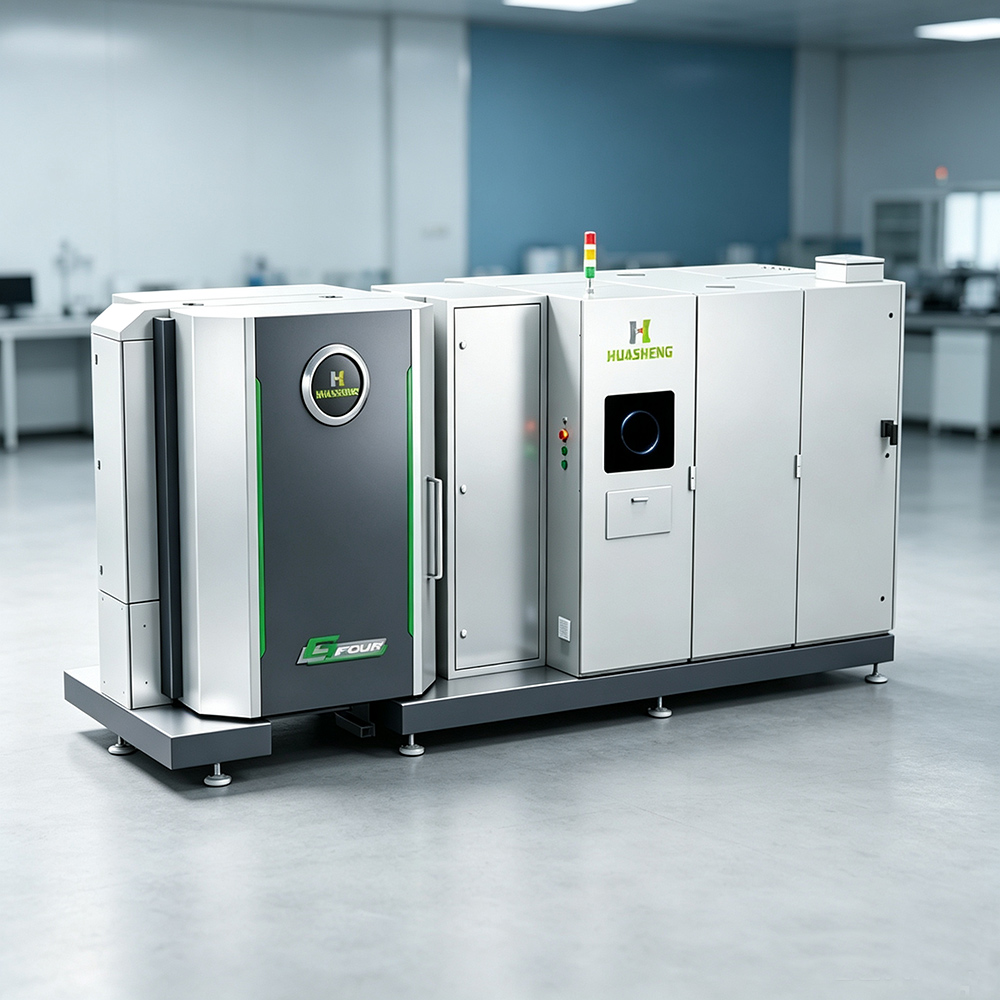
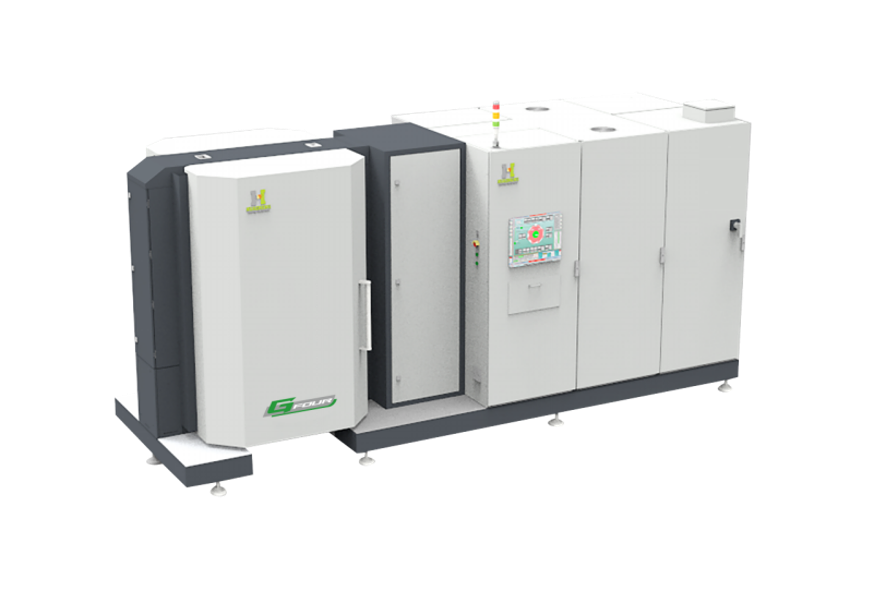
Número de modelo | GFOUR |
| Tecnología de recubrimientos | Tecnología de recubrimiento híbrido de cuarta generación |
| Aguafuerte | Grabado lateral húmedo |
| Dimensiones (mm) | L4850*W1600*H2400 |
Volumen de la cámara (m³) | 0,76 |
Área de recubrimiento efectiva (mm) | F500*400 |
Temperatura máxima de funcionamiento (°C) | 650 |
Capacidad (árboles) | 7 |
| Carga insertable (APMT1135) | 8400 piezas |
| Carga de herramienta redonda (D4*50L) | 2520 piezas |
| Carga máxima (KG) | 300 |
| Diámetro del husillo (mm) | F130 |
| Tiempo de procesamiento (h) | Oro: 6~8 |
Lista de recubrimientos GFOUR HiPIMS
| Nombre | Componentes | Color | espesor/µm | Dureza/GPa | Tensión residual/GPa | Solicitud |
|---|---|---|---|---|---|---|
| U1 | Basado en AlTiN | Gris oscuro | 0,5-6 | 38±2 | -3,0±1 | Mecanizado abrasivo/acabados superficiales lisos |
| U3 | Basado en AlTiN | Gris oscuro | 9,0±20% | 38±2 | -3,0±1 | Mecanizado de alta resistencia |
| S2 | AlTiSiN | Bronce | 1-3 | 40±2 | -4,0±1 | Acabado mecanizado de uso general / fresado de alta dureza / torneado de acero inoxidable / machos de roscar |
| HSN3 | AlTiSiN | magenta oscuro | 3,0 ± 15 % | 40±2 | -4,0±1 | Fresado de alta dureza / torneado de acero inoxidable |
| HTB | TiB2 | Plata | 1,5 ± 10 % | 35±2 | -3,5±1 | Mecanizado general de aleación de titanio |
| R2 | ALCRN | Gris oscuro | 3±15% | 35±2 | -4,5±1 | Machos de roscar, punzones, fresado/taladrado de piezas de acero |
| T1 | Creer | Oro | 4,5 ± 20 % | 32±2 | -3,0±1 | Uso general |
| T5 | TiCN | Bronce | 3±15% | 32±2 | -4,0±1 | Aplicaciones de punzonado, moldeo por inyección y herramientas de corte |
Casos de aplicación de equipos de recubrimiento GFOUR HiPIMS
Aplicación de la serie GFOUR U en fresado
Datos de la herramienta:
• APMT1135PDER, D17
Pieza de trabajo:
• Cr12MoV (~48HRC)
(JIS SKD11, AISI D2, estruendo 1.2601)
Condición de prueba: fresado de la cara final
• Velocidad de corte: Vc = 117 m/min
• Velocidad de avance: Fz = 0,23 mm/z
• Profundidad de corte: ap = 0,1 mm
• Ancho de refrigeración: ae = 12,75 mm
• Método de enfriamiento: enfriamiento por aire
Resultado de la prueba:
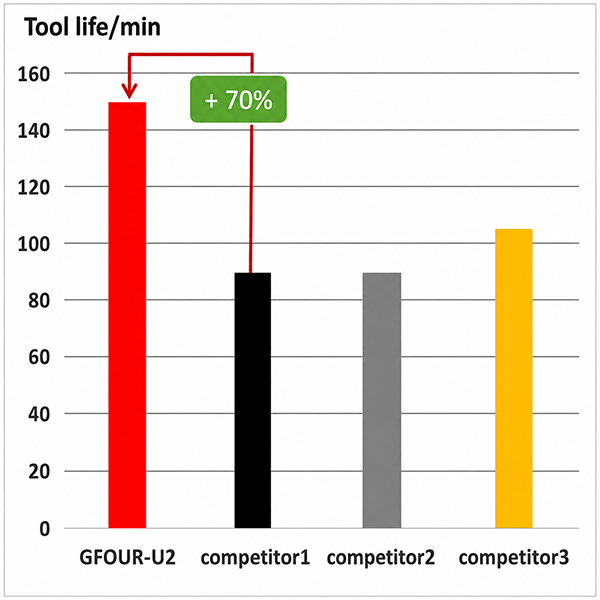
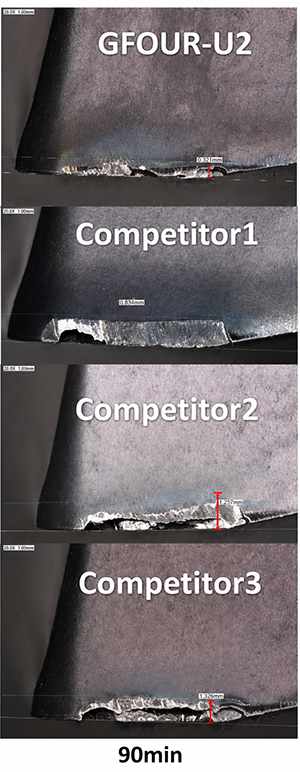
• El recubrimiento GFOUR-U2 presenta un aumento del 70 % en la vida útil de corte en comparación con el Competidor1.
Fuente de datos: Centro de corte HuaSheng
Aplicación de la serie GFOUR U en fresado de alta resistencia
Fecha de la herramienta:
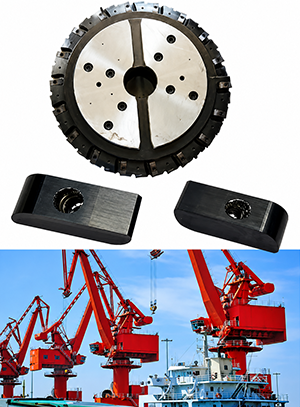
LNCX1906-CR3.5
LNCQ190906-CR5
Material de la pieza de trabajo:
• C45
Condiciones de la prueba:
• Fresado de engranajes externos para maquinaria portuaria
• Velocidad de corte: Vc = 120 m/min
• Velocidad de avance: Fn = 90 mm/r
• Método de enfriamiento: Enfriamiento por aire
Resultados de la prueba:
La herramienta presentaba un desgaste normal.
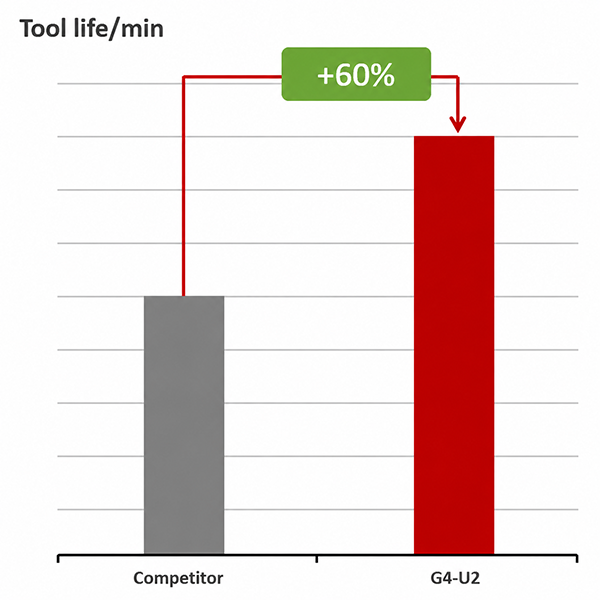
La vida útil de la herramienta superó al recubrimiento LM en un 60%.
Fuente de datos:
Cliente final
Aplicación de la serie GFOUR S en herramientas de pequeño diámetro
Tipo de herramienta:
• D1R0.5
Pieza de trabajo:
• SKD11 (60HRC)
Condiciones de prueba: Fresado frontal
• Velocidad de corte Vc = 56,52 m/min
• Alimentación Fz = 0,022 mm/z
• Profundidad de corte Ap = 0,02 mm
• Ancho de corte Ae = 0,025 mm
• Método de enfriamiento: Enfriamiento por aire
Resultados de las pruebas:
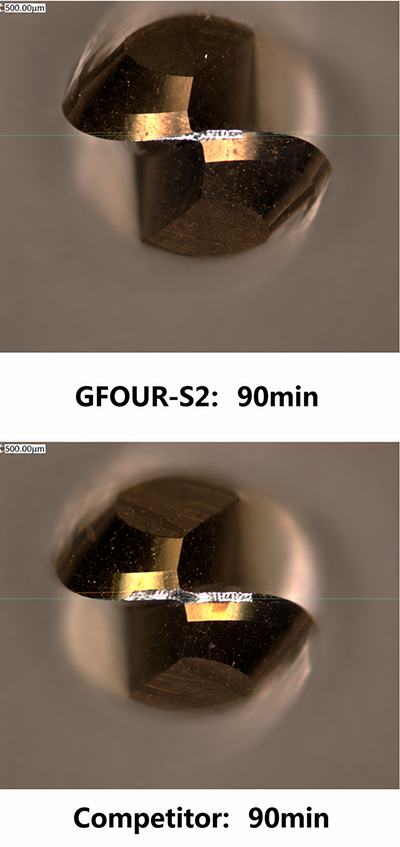
Criterios de cambio de herramienta: El desgaste del flanco supera los 30 μm.
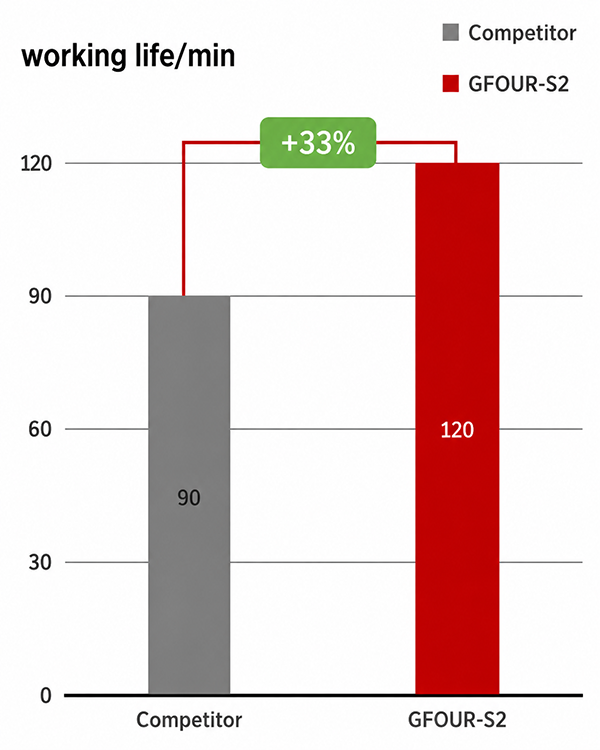
El recubrimiento GFOUR-S2 proporcionó una vida útil de la herramienta un 33 % mayor en comparación con el BDR de la competencia, con un valor de desgaste menor.
Fuente de datos: Cliente final
Aplicación de la serie GFOUR U en fresado de alta resistencia
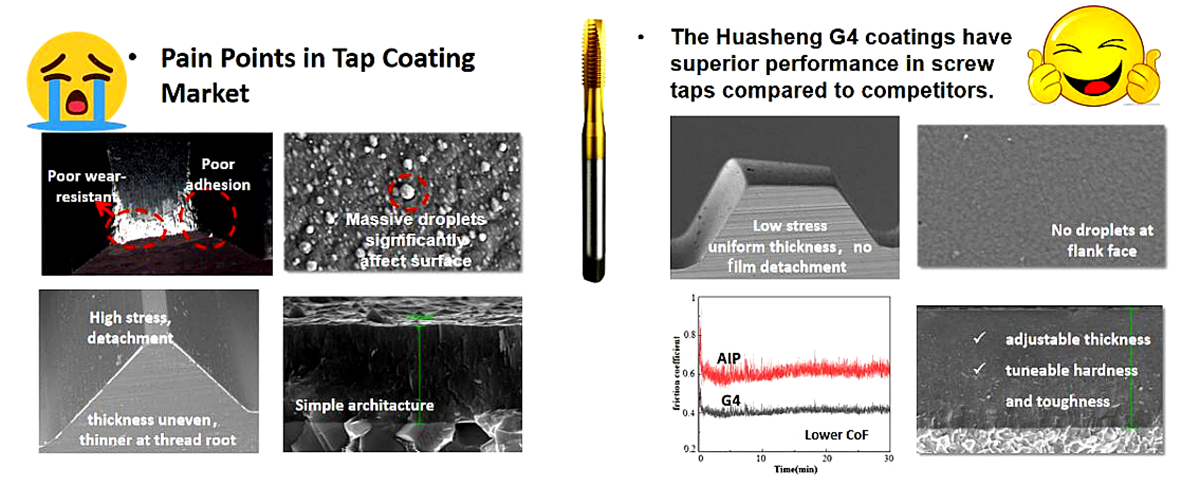
El recubrimiento GFOUR se caracteriza por su baja tensión, superficie lisa y dureza y tenacidad ajustables, lo que soluciona eficazmente los problemas de resistencia al desgaste y evacuación deficiente de las virutas en los machos de roscar.