


Avances en la superación de las dificultades de procesamiento de las aleaciones de titanio
Con el avance de la tecnología de extracción de titanio, la producción de titanio ha ido en continuo aumento y el precio ha ido en continuo disminución. Sin embargo, las aleaciones de titanio todavía se ven raramente en la vida cotidiana de las personas y son sinónimo de lujo y disfrute. Esto se debe a las excelentes propiedades de aleaciones de titanio Además, plantean numerosas dificultades en su procesamiento y fabricación.
Características de procesamiento de las aleaciones de titanio
En primer lugar, la conductividad térmica de la aleación de titanio es extremadamente baja, aproximadamente 15 W/(m·K), lo que representa entre 1/5 y 1/7 de la del acero n.° 45, y la temperatura de corte es elevada. En segundo lugar, el módulo de elasticidad de las aleaciones de titanio es pequeño. El rebote durante el corte aumenta la fricción y provoca vibraciones en la herramienta. En tercer lugar, las aleaciones de titanio presentan una alta reactividad química, y la capa superficial endurecida genera cargas de impacto en las herramientas de corte. Asimismo, esta alta reactividad propicia la adhesión, la difusión y las reacciones químicas con los materiales de la herramienta a altas temperaturas.
Como se muestra en la Figura 1, la superposición de estos problemas forma un sistema que se refuerza mutuamente, lo que aumenta drásticamente la dificultad del procesamiento y acelera el desgaste de las herramientas.
Figura 1. Características de las aleaciones de titanio y efectos del procesamiento. En la zona de corte, bajo alta temperatura y alta presión, se produce un ciclo de desgaste de adhesión, difusión, debilitamiento de la microestructura y descamación.
Soluciones existentes
Para solucionar el problema del mecanizado de aleaciones de titanio, el primer paso consiste en abordar el fenómeno de la adherencia durante el corte. Numerosos estudios han demostrado que el recubrimiento autolubricante de TiB2 es la mejor solución. Sin embargo, al preparar recubrimientos de TiB2 mediante HIPIMS para el mecanizado de desbaste, persisten las deficiencias de la fuerza de adhesión y la tenacidad insuficientes de las películas cerámicas, lo que resulta en una disminución significativa del rendimiento de corte.
La tecnología de arco eléctrico sin duda proporciona una alta adherencia y gran tenacidad al recubrimiento. Sin embargo, un solo recubrimiento de arco no puede ofrecer las características de lubricación del TiB2 en las condiciones de trabajo de alta temperatura y alta presión propias del mecanizado de precisión.
Cuando Arc+HiPiMS, surgirán sorpresas.
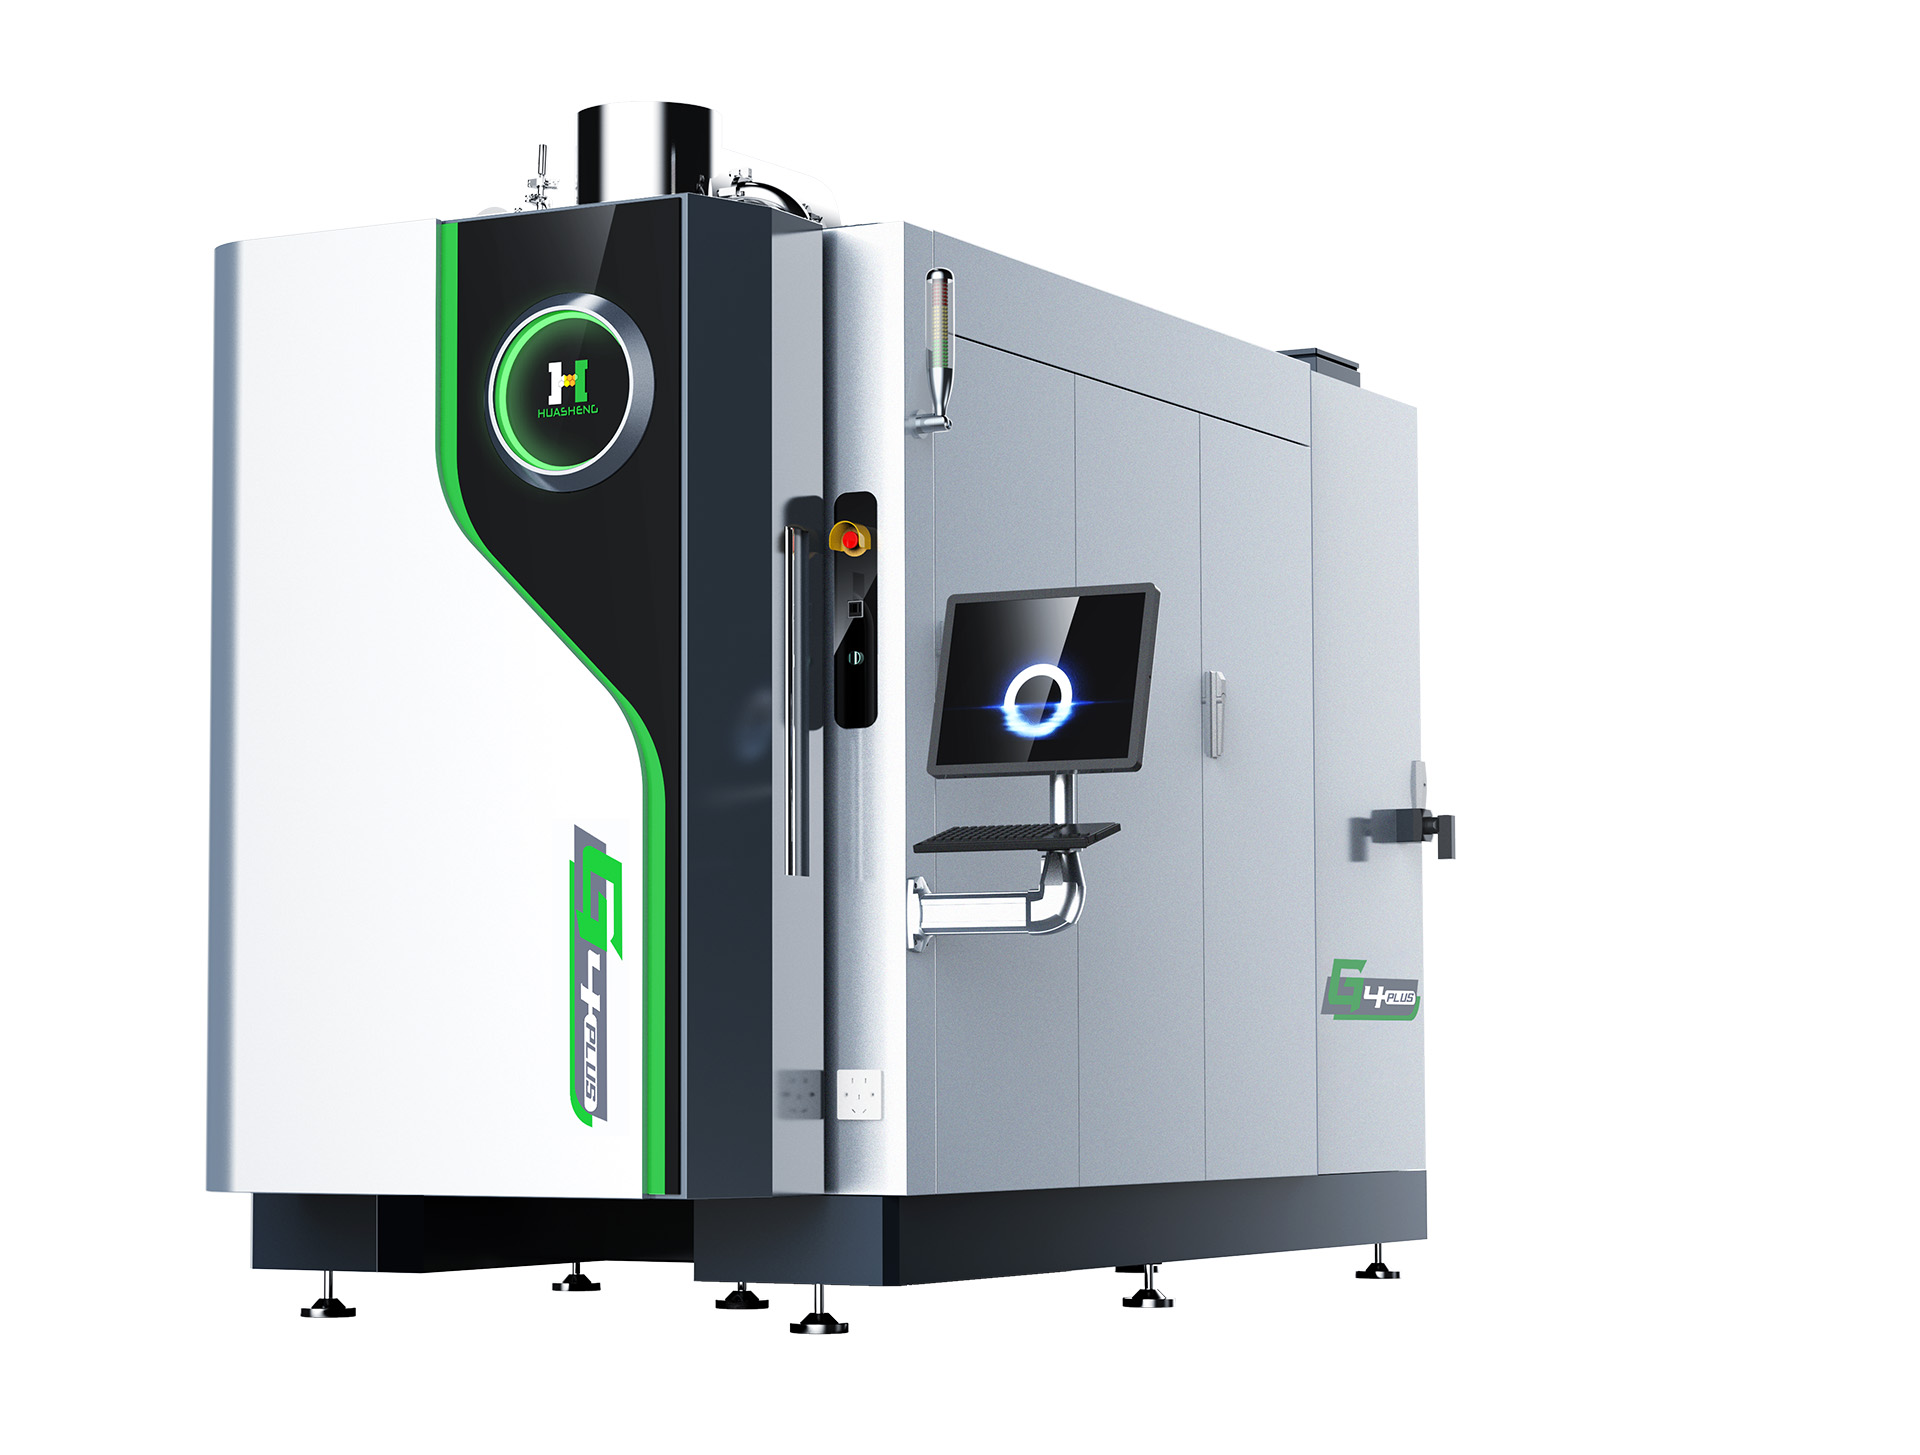
Como se muestra en la Figura 2 (A), Huasheng's La plataforma tecnológica de recubrimiento compuesto HA800, desarrollada internamente, integra las tecnologías de recubrimiento HiPiMS y Arc en una sola, ampliando enormemente el campo de investigación y desarrollo de los procesos de recubrimiento.
Para satisfacer las exigencias específicas del mecanizado de aleaciones de titanio, Huasheng ha desarrollado el recubrimiento HSR116. En primer lugar, se prepararon películas compuestas de alta adherencia y gran tenacidad mediante tecnología de arco eléctrico. Posteriormente, se aplicó un recubrimiento cerámico TiB2 autolubricante y de alta dureza sobre la capa superficial utilizando la tecnología HiPiMS.
Como se muestra en la Figura 3 (B), el recubrimiento de TiB2 preparado por HiPiMS está estrechamente unido a la Recubrimiento de TiAlXN Preparado mediante arco eléctrico. En definitiva, el sustrato de aleación dura, el recubrimiento de arco eléctrico y la capa cerámica de TiB2 formaron una herramienta integral con alta fuerza de unión, gradiente de dureza y alta resistencia.
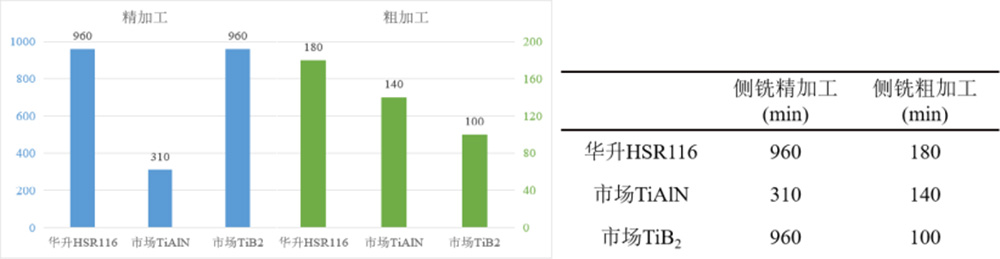
Figura 2
(A) Plataforma de recubrimiento compuesto HA800;
(B) Diagrama esquemático de la estructura interna de HA800 e imagen SEM de la estructura de doble capa HIPIMS y Arc del recubrimiento HSR116
En la prueba de corte real de TC4, la herramienta recubierta con HSR116 demostró una excelente versatilidad y resistencia al desgaste. En el mecanizado de precisión, alcanza la misma vida útil que el recubrimiento de control magnético puro TiB2 y es mucho mayor que la del recubrimiento de TiAlN.
En el mecanizado en bruto, ambos recubrimientos presentan ventajas evidentes. Los datos de corte específicos se muestran en la Figura 3:

La figura 3 muestra los datos de vida útil de corte del acabado de fresado lateral y del mecanizado en bruto del recubrimiento Huasheng HSR116, el recubrimiento TiAlN adquirido en el mercado y el recubrimiento TiB2 adquirido en el mercado.
Analice específicamente los casos de acabado por fresado lateral de los recubrimientos HSR116 y TiAlN. Como se puede observar en la comparación de la Figura 4 (C, D), el recubrimiento TiAlN presenta una fuerte adherencia, y una gran cantidad de sustrato queda expuesta debido al impacto de las virutas. La superficie del recubrimiento HSR116 permanece limpia y libre de adherencias después del corte, con desgaste únicamente en el filo de corte, lo que demuestra sus propiedades antiadherentes y antidesgaste.
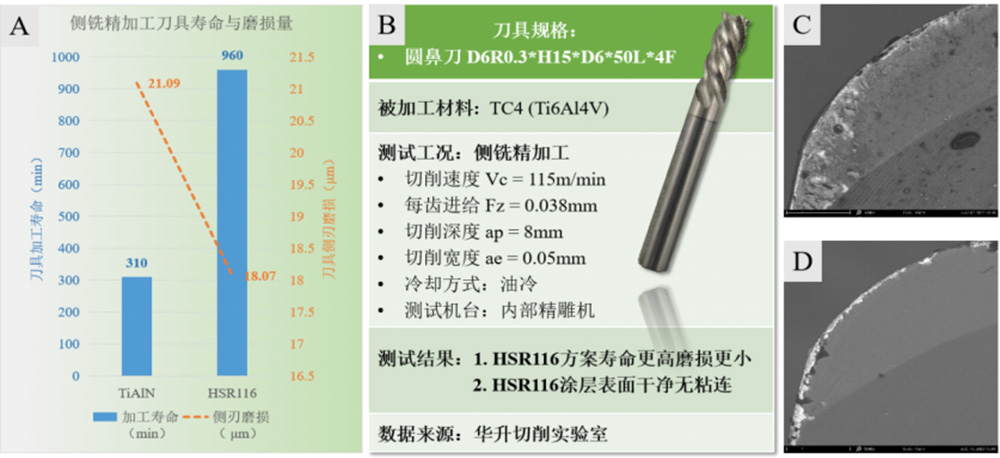
Figura 4
(A) Tabla de datos del acabado de fresado lateral de herramientas recubiertas de HSR116 y TiAlN
(B) Condiciones de acabado del fresado lateral
(C) Cara de ataque de la herramienta recubierta con TiALN \ n
(D) Cara de ataque de la herramienta recubierta con HSR116
Obviamente, tal herramientas de corte revestidas Esto reducirá considerablemente el costo de procesamiento de las aleaciones de titanio, permitiendo que este metal del futuro se integre plenamente en la vida cotidiana. Que los teléfonos móviles, las bicicletas e incluso los automóviles de aleación de titanio dejen de ser productos caros y lujosos o conceptos de ciencia ficción.