


¿Cómo se controlan las gotas en el recubrimiento por arco eléctrico?
El recubrimiento por arco proporciona una alta ionización, una fuerte adhesión y una deposición eficiente, pero el proceso puede generar gotas, también llamadas macropartículas. Estas partículas elevadas aumentan la rugosidad de la superficie y pueden convertirse en puntos de fallo localizados en herramientas de precisión, moldes y piezas mecánicas.
Entonces, ¿Cómo se controlan las gotas en el recubrimiento por arco? La solución práctica consiste en gestionar el sistema de deposición en su totalidad. El estado del cátodo, el movimiento del arco eléctrico, la corriente, el campo magnético, la geometría de la fuente, el movimiento del sustrato y la limpieza de la cámara influyen en el resultado. Ningún ajuste por sí solo puede eliminar todas las gotas.
¿Por qué se forman las gotitas?
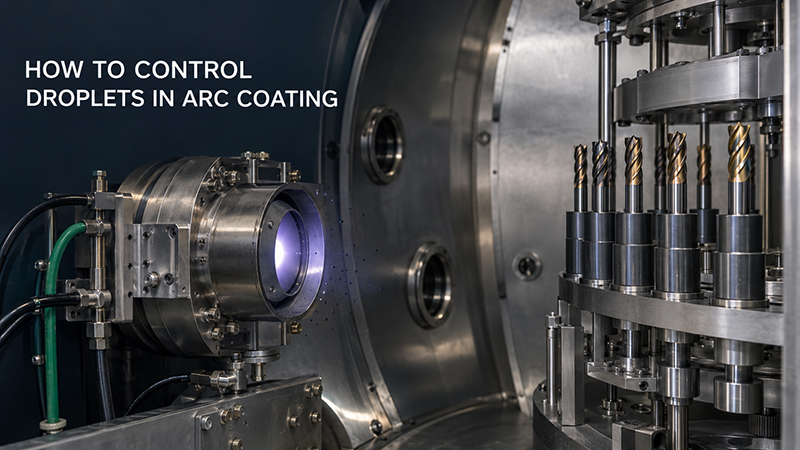
En el recubrimiento por arco catódico, la descarga se concentra en pequeños puntos de rápido movimiento en el cátodo. La intensa energía localizada vaporiza e ioniza el material objetivo, mientras que una pequeña cantidad de material fundido puede ser expulsada en forma de microgotas.
La generación de gotas suele aumentar cuando el punto de arco permanece en una zona, el cátodo se sobrecalienta, el objetivo se contamina o la descarga se vuelve inestable. Primero, confirme que los defectos son realmente gotas de arco. Las partículas desprendidas de las protecciones de la cámara, los accesorios sucios y las partículas que quedan en piezas mal limpiadas pueden tener un aspecto similar.
1. Controlar el movimiento del punto de arco
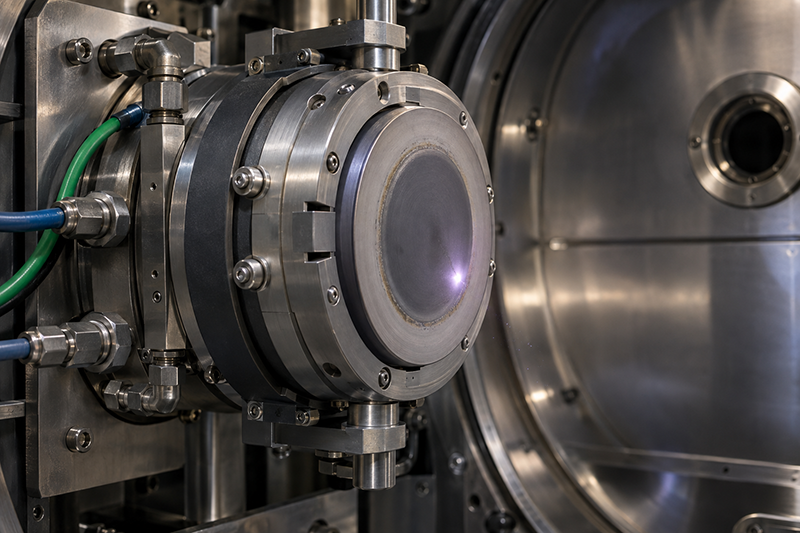
La dirección magnética es el primer punto de control en un proceso de recubrimiento PVD por arco. Un campo magnético adecuado mantiene el punto de arco en movimiento sobre la superficie útil del cátodo, limitando el calentamiento localizado prolongado y las grandes zonas fundidas.
El ajuste magnético debe coincidir con el material del cátodo y la atmósfera reactiva. Un movimiento lento puede generar cavidades profundas y gotas de mayor tamaño, mientras que un campo inadecuado puede dirigir el arco hacia el borde del cátodo. Marcas de quemaduras aisladas, erosión severa en los bordes o trazas irregulares indican que la fuente necesita ajuste.
2. Seleccione una corriente de arco estable.
Una mayor corriente de arco aumenta la producción de plasma y la tasa de deposición, pero también incrementa la carga térmica del cátodo. Una corriente excesiva puede aumentar el tamaño o la densidad de las gotas. Reducir demasiado la corriente no es una solución fiable, ya que el arco puede volverse inestable.
El control efectivo de las gotas de recubrimiento por arco utiliza un rango de corriente estable probado para el material objetivo. Los cátodos que contienen titanio, cromo y aluminio pueden requerir ajustes diferentes. La corriente, la dirección magnética y la refrigeración deben optimizarse conjuntamente y guardarse como una configuración controlada.
3. Mantenimiento del cátodo y del sistema de refrigeración.
Utilice cátodos densos y uniformes con superficies limpias y un contacto térmico seguro. Acondicione un cátodo nuevo o expuesto con el obturador cerrado antes de recubrir las piezas de producción. Esto elimina la contaminación superficial y permite que la trayectoria del arco se estabilice.
El flujo y la temperatura del agua de refrigeración también requieren comprobaciones periódicas. Una refrigeración deficiente aumenta la temperatura del cátodo y dificulta el control de la formación de gotas. Incluya los conjuntos de cátodos, los canales de refrigeración y los encendedores en el mantenimiento preventivo.
4. Estabilizar la presión y el flujo de gases reactivos.
La presión de trabajo y los gases reactivos afectan el comportamiento de la descarga. Los cambios repentinos en el flujo de argón, nitrógeno o hidrocarburos pueden perturbar el movimiento del punto de arco. En la deposición reactiva, el envenenamiento del cátodo también puede alterar la trayectoria del arco.
Una receta de recubrimiento iónico por arco reproducible requiere una presión base estable, un aumento controlado del flujo de gas y una retroalimentación fiable. Registre las curvas reales de corriente, voltaje, presión y flujo de gas. El nombre de la receta por sí solo no garantiza que dos lotes se hayan procesado bajo las mismas condiciones de plasma.
5. Bloquear o filtrar las gotas balísticas
Muchas gotas siguen una trayectoria lineal. Los protectores, deflectores y obturadores correctamente posicionados pueden interceptar parte del flujo. El ángulo de la fuente y la distancia entre el cátodo y el sustrato también pueden reducir la exposición directa, aunque una distancia excesiva disminuye la eficiencia de la deposición.
Para obtener películas más lisas, se puede considerar una fuente de arco catódico filtrado. Un conducto magnético curvado guía el plasma cargado hacia el sustrato, mientras que muchas macropartículas neutras o con carga débil impactan contra la pared del filtro. La filtración mejora el control de las macropartículas en la deposición física de vapor (PVD), pero reduce la transmisión del plasma y aumenta el mantenimiento.
La aplicación determina si esta compensación resulta beneficiosa. Las herramientas de corte suelen priorizar la adhesión, la densidad del recubrimiento y el rendimiento, por lo que una fuente de arco convencional bien controlada puede ser adecuada. Los moldes ultralisos, las piezas ópticas y algunos componentes de precisión pueden requerir filtración, HiPIMS u otro proceso.
6. Optimizar la rotación, el sesgo y la limpieza.
La rotación planetaria mejora la uniformidad del espesor y distribuye las gotas restantes de manera más homogénea, pero no detiene su formación. La polarización del sustrato controla la energía de los iones. Una polarización pulsada adecuada puede mejorar la densidad y la adhesión, mientras que una polarización excesiva puede provocar tensión, sobrecalentamiento o re-pulverización. Dado que muchas gotas no están completamente ionizadas, la polarización no debe considerarse un filtro directo.
El mantenimiento de la cámara es igualmente importante. Los depósitos gruesos en los protectores y accesorios pueden agrietarse durante el calentamiento y el enfriamiento. Las partículas sueltas crean defectos de mayor tamaño que las macropartículas de arco normales. Los intervalos de limpieza deben ajustarse al espesor del depósito y al historial del lote.
¿Cómo se debe verificar el control de gotas?
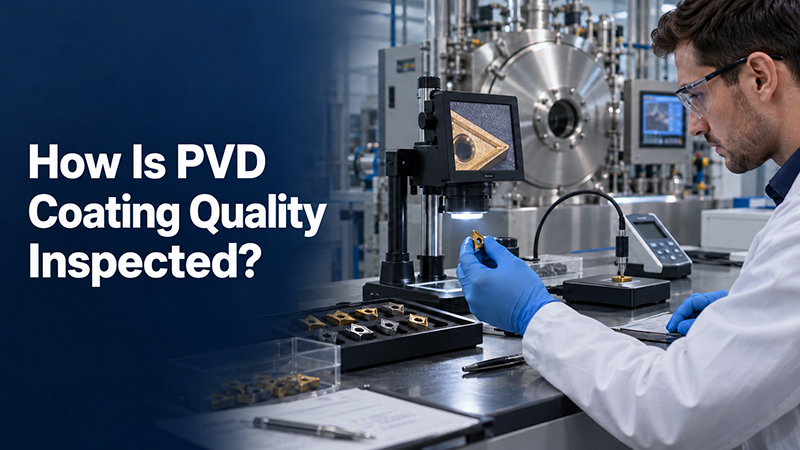
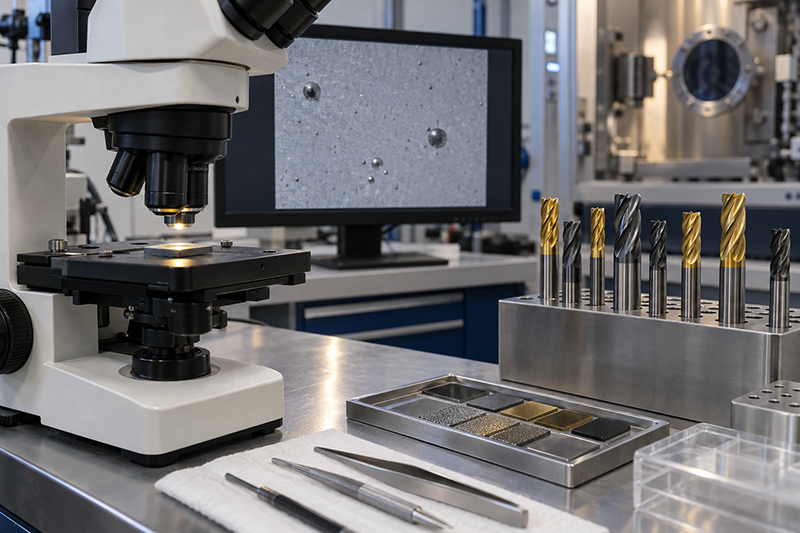
Coloque cupones de prueba en varias posiciones de la carga. Mida el recuento de partículas por rango de tamaño, rugosidad superficial, espesor del recubrimiento y adhesión. La microscopía óptica facilita las comprobaciones rutinarias; la microscopía electrónica de barrido (MEB) y la perfilometría son útiles para especificaciones más estrictas.
Modifique un grupo de parámetros a la vez. Comience con el estado del cátodo y la estabilidad del arco, luego ajuste la dirección magnética y la corriente. Evalúe la geometría, la rotación y la polarización una vez que la fuente esté estable.
Al seleccionar una máquina de recubrimiento por arco, defina la rugosidad aceptable, la geometría de la pieza, el material de recubrimiento y el objetivo de producción. Huasheng puede configurar el equipo de recubrimiento AIP según la aplicación y utilizar pruebas de recubrimiento de muestras para comparar la calidad de la superficie, la adherencia y la productividad. Las superficies con muy pocos defectos también pueden justificar el uso de HiPIMS o un proceso de recubrimiento híbrido.
Conclusión
Las gotas son un resultado natural de la evaporación por arco catódico, pero su tamaño, densidad y efecto pueden controlarse. Una dirección magnética estable, un rango de corriente adecuado, una refrigeración eficaz del cátodo, componentes limpios en la cámara y un movimiento correcto de las piezas proporcionan los mejores resultados prácticos.
El objetivo es obtener una superficie de recubrimiento reproducible que cumpla con los requisitos de rugosidad, adhesión, vida útil y coste de producción del componente, y no una afirmación de "cero gotas" sin criterios de aceptación medibles.