


¿Cómo se inspecciona la calidad del recubrimiento PVD?
Un recubrimiento PVD puede tener un aspecto liso y aun así fallar durante su uso. El color por sí solo no confirma el espesor de la película, la adherencia, la dureza ni la resistencia al desgaste. Un plan de inspección fiable combina el examen de la superficie, mediciones de laboratorio, pruebas funcionales y registros de producción. Esta es la respuesta práctica a la pregunta: ¿cómo se inspecciona la calidad de un recubrimiento PVD?
El paquete de pruebas adecuado depende de la pieza recubierta. Herramientas de corte Se requiere un control preciso de la cobertura de los bordes, la adhesión, la dureza y el desgaste. Los moldes necesitan una adhesión estable y baja fricción. En el caso de los herrajes decorativos, se da mayor importancia al color, el brillo, la resistencia a la corrosión y la ausencia de defectos visibles. Por lo tanto, los criterios de aceptación deben acordarse antes de que comience la producción.
1. Inspección visual y superficial
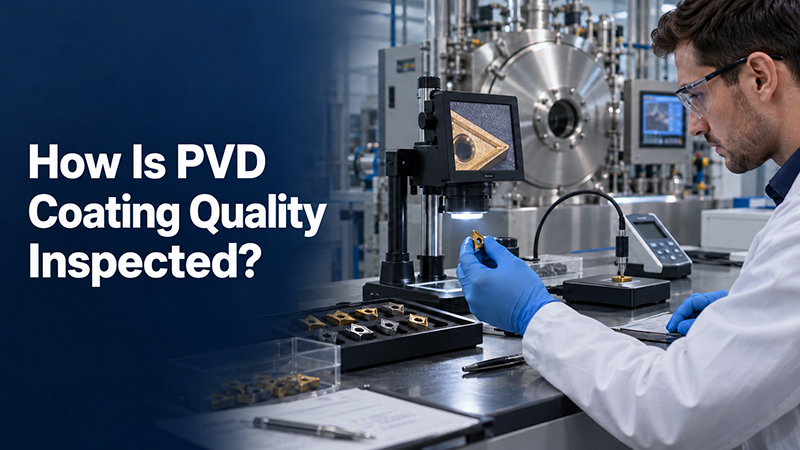
La inspección suele comenzar bajo iluminación controlada, seguida de microscopía óptica. El operario comprueba la presencia de poros, gotas, picaduras, descamación, marcas de quemaduras, zonas sin recubrimiento, acumulación de material en los bordes, variación de color y daños por manipulación. Los recubrimientos depositados por arco pueden contener macropartículas, por lo que el nivel aceptable debe coincidir con la función y el acabado requeridos para la pieza. Un mapa de defectos y muestras de referencia permiten una mayor coherencia en las decisiones visuales entre lotes.
2. Espesor y uniformidad del recubrimiento
El espesor del recubrimiento PVD se suele medir mediante calotest, fluorescencia de rayos X, perfilometría de contacto o microscopía de sección transversal. El método debe ser adecuado para el material del recubrimiento, el sustrato, la geometría y el rango de espesor esperado. Una sola lectura rara vez es suficiente. Las mediciones deben abarcar varias posiciones, incluyendo el centro, los bordes, las áreas empotradas y las piezas colocadas a diferentes niveles de sujeción. El resultado debe indicar el espesor promedio, el espesor mínimo, el espesor máximo y la variación en función de la carga.
3. Pruebas de adhesión
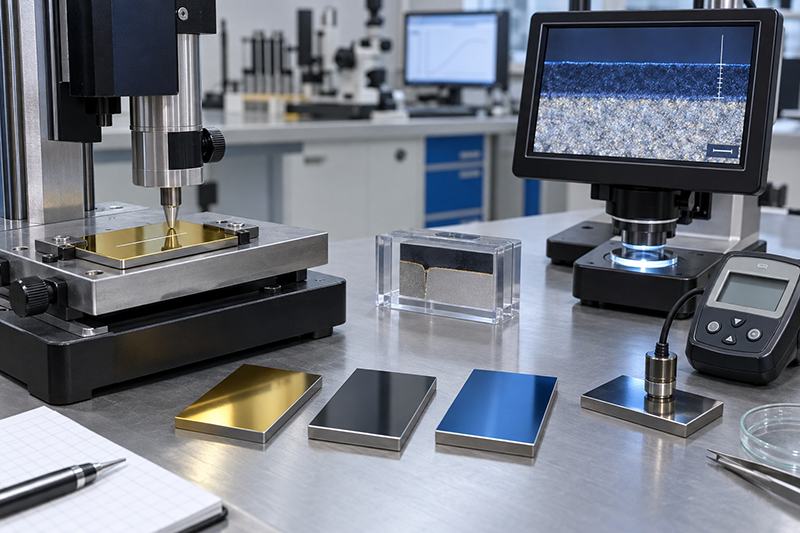
Una mala adhesión puede provocar descamación prematura incluso con alta dureza. La prueba de indentación Rockwell permite una verificación rápida de la producción al examinar las grietas y la delaminación alrededor de la indentación. La prueba de rayado con carga progresiva registra las cargas críticas relacionadas con el agrietamiento cohesivo o la falla adhesiva; las normas ISO 20502 y ASTM C1624 se utilizan comúnmente para las pruebas de rayado de recubrimientos cerámicos duros. Es fundamental registrar la carga de prueba, el estado del palpador, la dureza del sustrato y el espesor del recubrimiento, ya que influyen en el resultado.
4. Dureza y rugosidad superficial
La dureza del recubrimiento se evalúa normalmente mediante nanoindentación o indentación instrumentada. La profundidad de indentación debe ser pequeña en comparación con el espesor de la película, ya que el sustrato distorsionaría el resultado. La norma ISO 14577 establece un marco para las pruebas de indentación instrumentada. La rugosidad superficial se mide con un perfilómetro o mediante un método óptico. La rugosidad es importante porque las gotas, los defectos de crecimiento y el pulido posterior pueden alterar la fricción, el comportamiento de corte, el rendimiento del sellado y la apariencia.
5. Pruebas de desgaste por fricción y corrosión
Las pruebas funcionales relacionan los valores de laboratorio con la aplicación real. Las pruebas de pasador sobre disco o bola sobre disco permiten comparar el coeficiente de fricción y el volumen de la pista de desgaste. Los insertos de corte pueden requerir ensayos de mecanizado controlados, mientras que las herramientas de conformado pueden verificarse mediante ensayos de embutición o estampado. La resistencia a la corrosión puede evaluarse mediante niebla salina neutra, humedad o exposición química específica para la aplicación. Es fundamental especificar las condiciones de la prueba; un resultado sin carga, velocidad, contraparte, temperatura o tiempo de exposición no puede compararse de forma fiable.
6. Composición, estructura y color
La espectroscopia de rayos X de energía dispersiva permite verificar los elementos principales del recubrimiento, mientras que la difracción de rayos X permite identificar las fases y la estructura cristalina. La microscopía electrónica de barrido revela la densidad transversal, la arquitectura de las capas y los defectos de la interfaz. El recubrimiento PVD decorativo también se analiza con un espectrofotómetro. El registro de los valores L*, a* y b* proporciona una tolerancia de color reproducible, más fiable que la simple comparación visual.
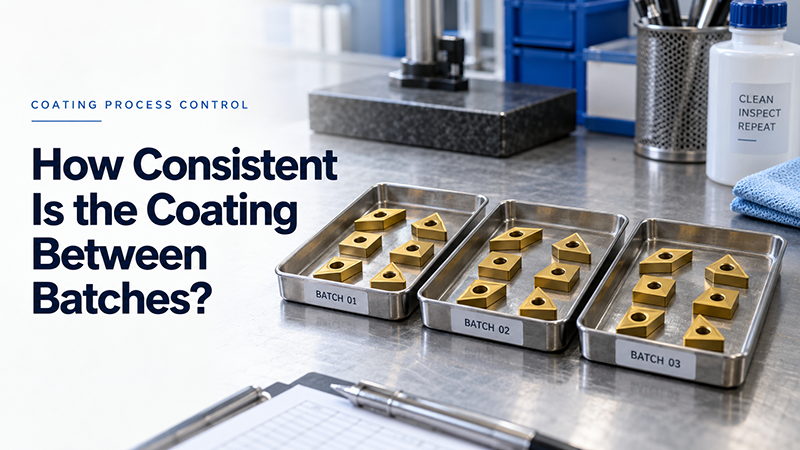
7. Consistencia de lotes y registros de procesos
La inspección final debe vincularse a los datos del proceso de la máquina de recubrimiento PVD. Los registros útiles incluyen la presión base, la presión de trabajo, la temperatura del sustrato, la tensión de polarización, la corriente o potencia de la fuente, el flujo de gas, el tiempo de deposición, la velocidad del dispositivo de sujeción, los pasos de limpieza y el estado del objetivo o cátodo. Los gráficos de tendencias pueden revelar desviaciones antes de que las piezas queden fuera de especificación. Una muestra de referencia conservada de cada lote también proporciona a los equipos de calidad una superficie estable para las pruebas destructivas.
¿Qué pruebas deberían incluirse?
| Solicitud | Controles de prioridad | Principal riesgo de calidad |
| Herramientas de corte | Espesor, adherencia, dureza, cobertura de bordes, prueba de corte | Desgaste prematuro, astillamiento, redondeo de bordes. |
| Moldes y troqueles | Adhesión, rugosidad, fricción, desgaste, prueba de producción | Descamación, irritación, liberación inestable |
| Piezas de precisión | Uniformidad, rugosidad, fricción, impacto dimensional | Cambio de tolerancia, desgaste desigual |
| Piezas decorativas | Color, brillo, defectos visibles, adherencia, corrosión | Variación de tonalidad, manchas, decoloración |
Planificación de inspecciones para sistemas PVD de Huasheng
Para un nuevo Máquina de recubrimiento PVDEl plan de inspección debe formar parte de la aceptación del proceso, en lugar de añadirse después de la instalación. La plataforma GFOUR HiPIMS de Huasheng, los sistemas de recubrimiento iónico por arco de la serie MD, los sistemas híbridos HD y los equipos decorativos DECO satisfacen diferentes objetivos de recubrimiento. Las muestras de aceptación y los métodos de prueba deben coincidir con la pieza de trabajo prevista, la estructura del recubrimiento, la disposición de los accesorios y la capacidad de producción.
Un registro de aceptación útil detalla la fórmula del recubrimiento, el material y la dureza del sustrato, el método de pretratamiento, el patrón de carga, los puntos de medición, los métodos de prueba, los límites y el resultado. Esto establece una base para la comparación de lotes posteriores y la resolución de problemas del proceso.
Conclusión
La calidad del recubrimiento PVD no se confirma con un único valor de dureza ni con una superficie de buen aspecto. Un plan de control riguroso verifica la apariencia, la distribución del espesor, la adherencia, la dureza, la rugosidad, la composición, el comportamiento al desgaste y la estabilidad del proceso. El plan más eficaz es lo suficientemente breve para la producción rutinaria, lo suficientemente estricto para detectar desviaciones y está directamente relacionado con las condiciones de servicio de la pieza.
Preguntas frecuentes
a. ¿Cuál es la prueba de calidad más importante para el recubrimiento PVD?
No existe una prueba única y universal. El espesor y la adherencia son puntos de partida comunes, pero la prioridad debe estar en el riesgo de falla de la pieza. Una herramienta de corte también requiere validación de desgaste o mecanizado, mientras que una pieza decorativa necesita controles de color y corrosión.
b. ¿Cómo se mide el espesor del recubrimiento PVD?
Entre los métodos más comunes se incluyen la prueba de calorimetría, la fluorescencia de rayos X, la perfilometría y la microscopía de sección transversal. El método más adecuado depende del recubrimiento, el sustrato, la geometría y la precisión requerida.
c. ¿Cómo se comprueba la adhesión del recubrimiento PVD?
La indentación Rockwell es útil para una clasificación rápida. Las pruebas de rayado con carga progresiva proporcionan datos de carga crítica y una visión más detallada de la falla del recubrimiento.
d. ¿Puede la inspección visual confirmar la calidad del recubrimiento PVD?
La inspección visual detecta manchas, gotas, descamación, áreas sin recubrimiento y diferencias de color, pero por sí sola no puede confirmar la dureza, el grosor o la adhesión.