


Preparación de recubrimientos de TiCN de alto rendimiento mediante HIPIMS
Resumen: Mediante la tecnología HiPIMS se prepara un recubrimiento de TiCN de alta dureza y bajo coeficiente de fricción, lo que mejora notablemente la vida útil del recubrimiento de roscado. Se verifica experimentalmente la influencia de diferentes contenidos de carbono en la dureza del recubrimiento, el coeficiente de fricción y la vida útil de corte.
Palabras clave: HiPIMS; recubrimiento de TiCN; microestructura; propiedades mecánicas; desgaste por fricción; rosca
1. Introducción
Los recubrimientos de TiCN, que combinan carbono amorfo y estructuras nanocristalinas, exhiben una dureza superior, una tenacidad mejorada y coeficientes de fricción más bajos en comparación con TiC y TiN1. Estas propiedades los hacen ampliamente utilizados en roscado y perforación, particularmente adecuados para el procesamiento de metales y aleaciones no ferrosos2. HiPIMS emplea principalmente el modo de descarga de CC pulsada. Durante la descarga, un alto voltaje de disparo induce una densidad de potencia máxima y una densidad de corriente, lo que provoca un fuerte aumento en la densidad de electrones del plasma. La densidad de electrones mejorada aumenta la probabilidad de que los átomos pulverizados colisionen con los electrones, logrando altas tasas de ionización (20%-100%)³. La alta densidad de plasma depende de la densidad de potencia máxima y un ciclo de trabajo bajo. Durante la conmutación de pulsos, las partículas de plasma colisionan e intercambian cargas sin pulverizar el material objetivo, lo que reduce la acumulación térmica y evita que los objetivos cerámicos se agrieten debido al sobrecalentamiento4. Hasta cierto punto, la tecnología HiPIMS integra las ventajas de los métodos de magnetrón de CC y arco catódico, logrando altas tasas de ionización al tiempo que evita la generación de partículas metálicas. Las altas tasas de ionización y la densidad de corriente mejoran eficazmente la calidad de la deposición del recubrimiento, reducen la rugosidad superficial y aumentan la adhesión y la densidad de la película⁵. Además, las altas tasas de ionización mejoran las propiedades de difracción de partículas, abordando eficazmente los problemas de no uniformidad del espesor en superficies de piezas de trabajo complejas. En este trabajo, se preparó una serie de recubrimientos de TiCN sobre la superficie de una aleación dura mediante la tecnología HiPIMS para investigar la influencia de la variación de potencia en el contenido de C, la microestructura y las propiedades mecánicas del recubrimiento, y se realizaron pruebas de corte de roscas para investigar el rendimiento de corte real del recubrimiento de TiCN.
Ensayo 2
2.1 Preparación del recubrimiento
La preparación de la película de recubrimiento TICN se lleva a cabo en la máquina de recubrimiento compuesto HA800 desarrollada por Guangdong Huasheng Nano Technology Co.LTD (en adelante, "la Compañía"), que contiene cuatro unidades de fuente de arco, una fuente de alimentación DCMS y una fuente de alimentación HiPIMS, y está equipada con una fuente de alimentación de polarización de pulso, un sistema de control de temperatura de bucle cerrado, regulación de corriente de bobina, campo magnético de arco de disco y campo magnético de pulverización catódica. Los materiales objetivo utilizados son Ti (99,9 %) y Ti50C50 (99,9 %), con un sustrato pulido de aleación dura de 17 mm × 17 mm × 5 mm como material base. Antes de la preparación, el sustrato se somete a un tratamiento de limpieza y secado utilizando la línea de limpieza madura de la Compañía. Antes de la deposición del recubrimiento, el sustrato se calienta a 450 ℃ y se somete a calentamiento con H₂ y descarga luminiscente de Ar para una limpieza adicional por pulverización catódica. Posteriormente, se reduce la tensión de polarización a -60 V y se introducen argón y nitrógeno de alta pureza en proporciones específicas para alcanzar una presión en la cámara de 0,6 Pa. El ciclo de trabajo del HIPIMS se controla en torno al 5 %, y la corriente pico se controla entre 200 y 300 A. Se obtienen recubrimientos de TiCN con distintos contenidos de carbono ajustando la potencia del blanco de titanio, y se preparan recubrimientos de TiN en las mismas condiciones como referencia. Los parámetros de deposición específicos y la información sobre el recubrimiento se muestran en la Tabla 1.
Tabla 1. Parámetros de deposición del recubrimiento
| esquema | Presión de la cavidad/Pa | Temperatura de deposición/ ℃ | Potencia TiC / kW | Potencia / kW | espesor μm | Porcentaje de átomos de C (%) |
| T0 | 0,6 | 400 | - | 3.5 | 1 | - |
| T1 | 0,6 | 400 | 3.5 | 6 | 0,5 | 10 |
| T2 | 0,6 | 400 | 3.5 | 4 | 0,5 | 25 |
| T3 | 0,6 | 400 | 3.5 | 2 | 0,5 | 32 |
| T4 | 0,6 | 400 | 3.5 | - | 0,5 | 45 |
2.2 Análisis de la estructura del recubrimiento y ensayo de propiedades mecánicas
La estructura de fase del recubrimiento se analiza utilizando el difractómetro de rayos X Bruker D8 Advance con radiación Cu-Kα en modo θ/2θ, operando a un tamaño de paso de 0,02° y un rango de escaneo de 20° a 80°. La morfología de la superficie y la sección transversal se observan utilizando el microscopio electrónico de barrido de emisión de campo Zeiss Sigma 300, complementado con espectroscopia de energía dispersiva (EDS) para el análisis de la composición del recubrimiento. La dureza y el módulo elástico del recubrimiento se miden utilizando un nanoindentador (Anton Paar NHT3) con una carga máxima de 10 mN y un tiempo de mantenimiento de 10 segundos. Para minimizar los errores de medición, se presionaron 16 indentaciones en cada muestra. Después de eliminar los datos atípicos, se toma el valor promedio como resultado final. El coeficiente de fricción del recubrimiento a temperatura ambiente se midió utilizando un instrumento de ensayo tribológico (MS-T3001) con una bola giratoria de acero inoxidable de φ3 mm, que funcionaba a 200 rpm con un radio de rotación de 2 mm y una carga de 2 N durante 20 minutos.
2.3 Prueba de corte de rosca
El macho utilizado en la prueba es un macho espiral de punta M6×1 fabricado en Suzhou YongPu, y el material de corte es una placa de acero 55C (200 mm × 200 mm × 15 mm). La dureza del material oscila entre 210 y 230 HBW. Las pruebas de corte del macho revestido se realizan en una máquina Nokin-V855G, con parámetros de procesamiento configurados a una velocidad lineal de 25 m/min, una profundidad de corte posterior de 25 mm y la aplicación de refrigerante mediante emulsión. Durante el mecanizado, las herramientas se montan en portaherramientas Spike de la empresa alemana Pro-micron GmbH, conectados a un sistema informático para la medición en tiempo real y la salida de las variaciones de par durante el roscado y la formación de la rosca. Se emplea un equipo Kistner para fotografiar las superficies de desgaste después del corte.
3. Resultados
3.1 Estructura cristalina del recubrimiento de TiCN
Como se muestra en la Figura 1, tanto TiN(T0) como TiCN(T1-T4) exhiben una estructura cúbica centrada en las caras (FCC). Con la disminución de la potencia del blanco de Ti, el contenido de carbono aumenta gradualmente, lo que provoca una inclinación de ángulo pequeño en la orientación 111 (el código de dirección de crecimiento) de TiCN. Según la fórmula de Bragg, el espaciado interplanar aumenta progresivamente con el aumento del contenido de carbono. Este fenómeno ocurre principalmente porque los átomos de carbono reemplazan a los átomos de nitrógeno en la red de TiN, formando una solución sólida de sustitución. Dado que los átomos de carbono tienen un radio atómico mayor que los átomos de nitrógeno, este
La sustitución produce distorsión angular. La distorsión de la red observada conduce a un aumento del espaciado interplanar. A medida que aumenta el contenido de carbono, más átomos de nitrógeno son reemplazados por carbono, causando una distorsión continua de la red y un aumento gradual del desplazamiento de ángulo pequeño de la orientación 111. Cabe destacar que la orientación 200 (código de dirección de crecimiento de la estructura) permanece sin cambios a pesar del aumento del contenido de carbono, lo que indica que este pico se origina principalmente en la capa AIP inferior. Cuando los átomos de carbono alcanzan el 32% o más, el pico 111 muestra un ensanchamiento significativo. Esto ocurre porque después de la saturación de carbono y la formación de la solución sólida, el exceso de átomos de carbono existe predominantemente como fases de lubricación amorfas, como estructuras sp² (similares al grafito) y sp³ (similares al diamante). Estas fases amorfas se forman predominantemente en los límites de grano, inhibiendo el crecimiento nanocristalino y conduciendo a una reducción continua del tamaño de grano. En consecuencia, las mediciones de difracción de rayos X (DRX) revelan picos progresivamente ensanchados y debilitados.
3.2 Morfología de la sección transversal del recubrimiento de TiCN
La sección transversal de TiN (T0) y TiCN (T1, T3, T4) con diferentes contenidos de C en el recubrimiento se muestra en la Figura 2. Preparado bajo las mismas condiciones, el recubrimiento de TiN muestra un modo de crecimiento cristalino columnar evidente (mostrado en la Figura 2a), y los cristales columnares exhiben una ligera inclinación. Kuratani et al. han informado que la inclinación de las estructuras cristalinas columnares está relacionada principalmente con la energía de las partículas de bombardeo. Cuando la energía de los iones es suficientemente alta, minimiza la inclinación o incluso alcanza un estado completamente no inclinado. Como se muestra en las Figuras 2b, 2c y 2d, cuando el contenido de átomos de C alcanza el 10%, los cristales columnares de la sección transversal se vuelven más finos con una mayor densidad del recubrimiento. Sin embargo, cuando el contenido de C supera el 32%, los cristales columnares desaparecen por completo y los granos cristalinos se refinan aún más con una densidad mejorada. Este fenómeno demuestra además que un mayor contenido de carbono conlleva un aumento de las fases amorfas, lo que inhibe el crecimiento de los nanocristales, reduce el tamaño de los granos y provoca que el carbono exista en exceso en forma amorfa, lo que en última instancia resulta en la desaparición de los cristales columnares.
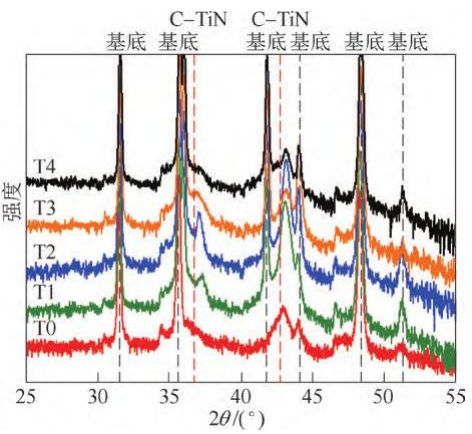
Figura 1. Espectros de DRX de recubrimientos de TiCN preparados a diferentes potencias.
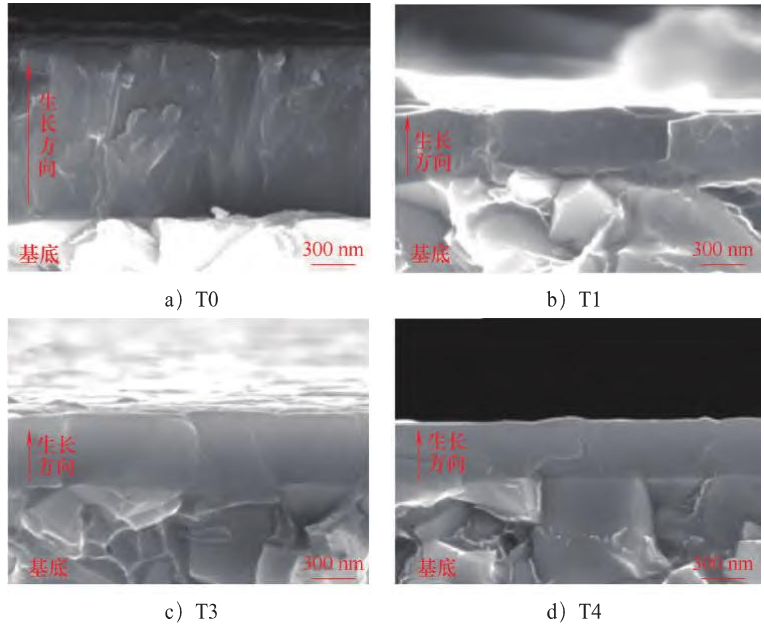
Figura 2. Morfología de la sección transversal de recubrimientos de TiCN preparados a diferentes potencias bajo SEM
3.3 Propiedades mecánicas del recubrimiento de TiCN
La dureza del TiCN es significativamente mayor que la del TiN, y con el aumento del contenido de C, la dureza aumenta primero y luego disminuye. Cuando la proporción de átomos de C alcanza el 10% (mostrado en la posición T1 en la Figura 3), la dureza alcanza el valor máximo de 40,7 GPa. Esto se debe principalmente a la sustitución de átomos de N en el TiN por átomos de C que forman soluciones sólidas, lo que aumenta la dureza mediante el fortalecimiento por solución sólida. A medida que aumenta la solubilidad, la dureza de la película aumenta continuamente. El C amorfo concentrado en los límites de grano dificulta el crecimiento nanocristalino, lo que resulta en un fortalecimiento de grano fino y, en última instancia, en un fuerte aumento de la dureza. Cuando se reduce aún más la potencia del objetivo de Ti, el exceso de átomos de C induce una transición de fase amorfa en el recubrimiento, lo que lleva a una disminución de la dureza como se muestra en la Figura 3. Este fenómeno coincide con el ensanchamiento del pico 111 observado en la DRX. Ambos valores de H³/E² del TICN son significativamente mayores que los del TiN, lo que indica una mayor resistencia a la deformación plástica. Esta mejora se debe principalmente a la mayor resistencia de los enlaces CN y CC que se forman en el recubrimiento. Además, la relación H³/E² es un parámetro clave para evaluar la resistencia al desgaste, donde valores más altos indican una mayor durabilidad.
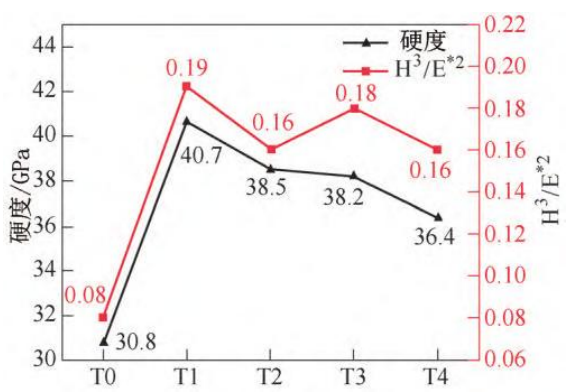
Figura 3. Dureza de recubrimientos de TiCN preparados a diferentes potencias (línea negra) y H³/E² (línea roja).
3.4 Propiedades de fricción y desgaste del recubrimiento de TiCN
El coeficiente de fricción del TiCN (mostrado en T1~T4 en la Figura 4) es significativamente menor que el del TiN (mostrado en T0 en la Figura 4), principalmente debido a la presencia de una fase lubricante amorfa en el recubrimiento de TiCN, la cual ejerce un cierto efecto reductor del desgaste. Con el aumento del contenido de C, el coeficiente de fricción del recubrimiento disminuye inicialmente y luego aumenta. En los recubrimientos de TiCN con alto contenido de C, la fase amorfa se presenta principalmente en estructuras sp² y sp³. En las estructuras sp², los átomos de C facilitan la formación de películas de transferencia durante el desgaste por fricción, proporcionando una lubricación sólida en las superficies del material para reducir la fricción interfacial y, en consecuencia, disminuir los coeficientes de fricción superficial. Los átomos de C en las estructuras sp³ aumentan la dureza del recubrimiento. Cuando los átomos de C representan el 45%, el coeficiente de fricción muestra un cierto aumento, principalmente debido al exceso de átomos de C en forma amorfa, lo que reduce la dureza. La introducción de átomos de C mejora significativamente el rendimiento de fricción-desgaste del recubrimiento y aumenta su resistencia a la oxidación. Este fenómeno se debe principalmente a la menor acumulación de calor causada por la disminución de los coeficientes de fricción. Simultáneamente, la adición de átomos de carbono aumenta la densidad del recubrimiento y elimina las estructuras cristalinas columnares.
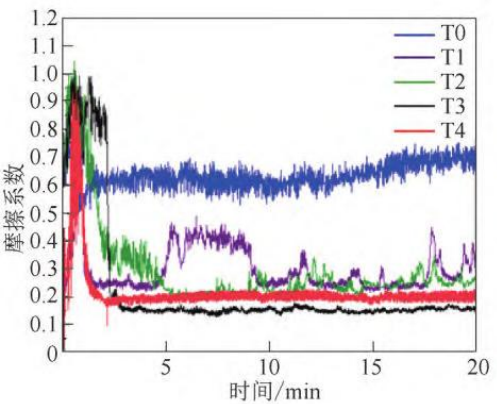
Figura 4. Coeficientes de fricción de recubrimientos de TiCN preparados a diferentes potencias.
3.5 Corte de roscas
En condiciones de mecanizado idénticas, la introducción de átomos de carbono reduce significativamente el par durante el corte, principalmente debido a la disminución de los coeficientes de fricción. Al mecanizar 200 orificios, el ancho de desgaste del TiCN (T3) fue notablemente menor que el del TiN (TO), lo que demuestra que el TiCN presenta un rendimiento superior en cuanto a desgaste por fricción en comparación con el TiN en condiciones equivalentes. Esto también indica que el aumento de la dureza del recubrimiento y la reducción de los coeficientes de fricción contribuyen a mejorar el rendimiento del roscado, como se muestra en la Figura 5.
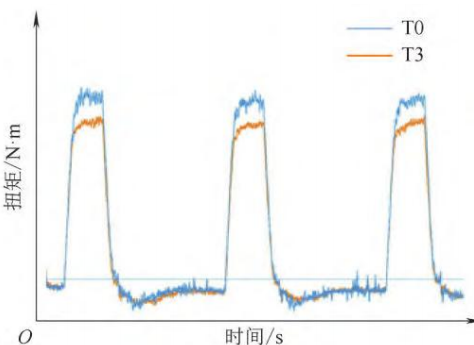
a) Par de apriete máximo a 198-200 agujeros
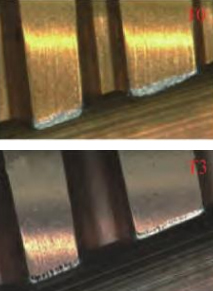
b) El desgaste de la cara lateral del grifo en el hoyo 200
Figura 5. Par de apriete y desgaste del macho de roscar bajo las mismas condiciones de mecanizado.
4. Conclusión
1) El TiCN preparado mediante HiPIMS presenta principalmente la orientación 111. Con el aumento del contenido de C, la orientación se desplaza gradualmente hacia un ángulo pequeño, el pico aparece más ancho y débil, el tamaño del grano disminuye, el cristal columnar del recubrimiento desaparece y el recubrimiento se vuelve más denso.
2) La dureza del recubrimiento de TiCN primero aumenta y luego disminuye con el incremento del contenido de C, alcanzando su valor máximo de 40,7 GPa cuando la proporción de átomos de C llega al 10 %. El coeficiente de fricción muestra una tendencia inicial decreciente seguida de un aumento con el incremento del contenido de C. Con una proporción de átomos de C del 32 %, el coeficiente de fricción promedio durante la fase de desgaste estable alcanza su mínimo en aproximadamente 0,17.
3) La introducción del átomo de C reduce significativamente la fuerza de torsión durante el roscado y mejora significativamente el rendimiento de corte del macho de roscar.
[1]ZHANG GJ, LI B, JIANG BL, et al. Microestructura y propiedades tribológicas de películas delgadas de TiN, TiC y Ti(C, N) preparadas mediante recubrimiento iónico por pulverización catódica magnetrónica desequilibrada de campo cerrado[J]. Applied Surface Science, 2009, 255(21): 8788-8793.
[2]SHAN L, WANG YX, LI JL, et al. Comportamiento tribológico de recubrimientos PVD TiN y TiCN en agua de mar artificial[J]. Surface & Coatings Technology, 2013, 226(14): 40-50.
[3]ANDERS A. Física de descarga de la pulverización catódica por magnetrón de impulsos de alta potencia[J]. Surface & coatings technology, 2011, 205(S2): S1-S9.
[4] Zhang Weixin, Gong Chunzhi, Wen Jiarui, et al. Investigación sobre la estructura y propiedades de películas delgadas de TiCN mediante pulverización catódica por magnetrón de alta potencia compuesta de micropulsos de doble frecuencia [J]. Vacío y baja temperatura, 2019, volumen 25, número 2, 116.
[5]Panjan P, Drnovšek A, Gselman P, et al. Revisión de defectos de crecimiento en películas delgadas preparadas mediante técnicas PVD[J]. Coatings, 2020, 10(5): 447.