


Efecto de la intensidad del campo magnético del objetivo de TiSi sobre la tensión residual del recubrimiento duro de TiAlSiN depositado mediante deposición iónica por arco.
Referencia: CHEN YF, GUO ZM, HUI Y, et al. El efecto de la intensidad del campo magnético del objetivo de TiSi sobre la tensión residual del recubrimiento duro de TiAlSiN depositado por recubrimiento iónico de arco[J]. Vacuum and Cryogenics, 2024, 30 (1): 57−63.
Las investigaciones actuales indican que, en comparación con los recubrimientos de TiN, los de TiAlN presentan mayor dureza y vida útil de corte, aunque su durabilidad sigue siendo limitada a altas velocidades y temperaturas de corte. La adición de elementos como carbono (C), silicio (Si) y boro (B) puede mejorar su rendimiento a altas temperaturas. En el caso de los recubrimientos de TiAlSiN, su estructura nanocompuesta proporciona una excelente resistencia al desgaste y a la oxidación, si bien las tensiones residuales limitan sus aplicaciones prácticas. Si bien los estudios sobre tensiones internas se centran principalmente en los recubrimientos de TiN, los de TiAlSiN reciben relativamente menos atención. Por lo tanto, explorar los mecanismos que rigen las tensiones internas en los recubrimientos de TiAlSiN es de suma importancia.
Método:
Preparación de la muestra: El recubrimiento de TiAlSiN se fabricó mediante deposición iónica por arco (AIP) utilizando el sistema de recubrimiento compuesto MA800 plus desarrollado por Guangdong Huasheng Nanotechnology Co., Ltd. Este equipo cuenta con cuatro módulos de fuente de arco, cada uno con dos unidades y una corriente de salida máxima de 400 A por unidad. La configuración experimental utilizó dos blancos de Ti50Al50 y un blanco de Ti85Si15, todos con una pureza del 99,99 %. El blanco de Ti50Al50 se equipó con una configuración de campo magnético MAG3, mientras que el blanco de Ti85Si15 recibió configuraciones MAG3 y MAG6. El magnetrón MAG3 consta de imanes permanentes y bobinas electromagnéticas, mientras que el magnetrón MAG6 solo contiene una bobina electromagnética. La presión base de la cámara de vacío es de aproximadamente 0,5 mPa, con el blanco Ti50Al50 operando a una corriente de 150 A y una polarización de muestra que varía de -40 a -60 V. Se introdujo gas nitrógeno para mantener una presión de vacío de 2,3 a 4,6 Pa durante la deposición de la capa de transición. Posteriormente, se activó un blanco Ti85Si15 para depositar la capa funcional TiAlSiN, logrando un espesor total del recubrimiento de 2,5 μm ± 0,3 μm.
Característica: La morfología superficial de las muestras recubiertas se analizó utilizando un microscopio electrónico de barrido de emisión de campo Zeiss Sigma 300. Se empleó el análisis elemental superficial EDS y el análisis composicional para medir los porcentajes atómicos de Ti, Al, Si y N. Las mediciones del espesor de la sección transversal se realizaron utilizando técnicas de microscopía electrónica de pozo de bola e intersección. La fuerza de adhesión de los recubrimientos bajo campos magnéticos variables se midió con un probador de rayado de alta carga Anton Paar Revetest®, donde la fuerza de carga aumentó de 1 N a 120 N a una velocidad de 238 N/min, con una longitud de rayado de 3 mm y una velocidad de rayado de 6 mm/min. Se realizaron tres rayados en la región central de cada muestra, registrándose el valor mínimo como la fuerza de adhesión del recubrimiento. La prueba de tensión interna se realizó utilizando un medidor de tensión de película SuProFST1000 basado en el principio del método de flexión del sustrato, empleando la ecuación de Stony para el cálculo.
Prueba de corte: El inserto de corte de carburo cementado recubierto WNMG080408 se sometió a una prueba de corte utilizando acero inoxidable 316L (dureza ≤200 HV) como pieza de trabajo. Los parámetros se establecieron en una velocidad de corte Vc = 200 m/min, una velocidad de avance Fn = 0,2 mm/r y una profundidad Ap = 1,5 mm, con refrigeración por emulsión de agua. La falla de la hoja se determinó por un ancho de desgaste de la cara posterior al corte VB ≥300 μm o por la fractura de la hoja. Se empleó un sistema de microscopio digital Kansai VHX-7000 para fotografiar y registrar los patrones de desgaste en las caras de corte frontal y posterior cada 3 minutos.
Resultados y análisis
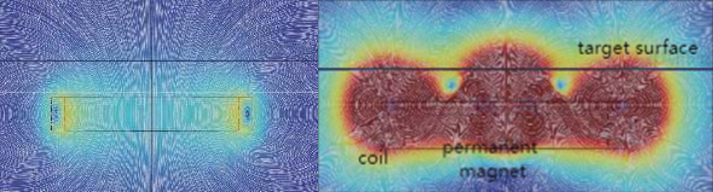
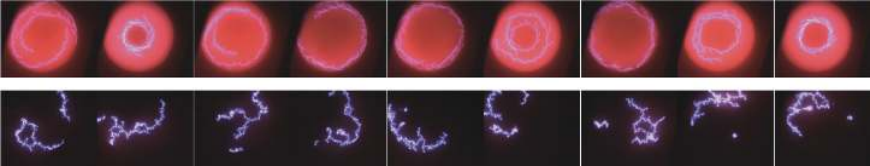
Figura 1: Distribución del campo magnético de MAG3(a) y MAG6(b) y movimiento del punto de arco de la superficie del objetivo Ti85Si15 bajo MAG3(c) y MAG6(d)
Análisis del campo magnético y del punto de arco: La distribución del campo magnético se modeló utilizando COMSOL, como se muestra en las figuras 1(a) y 1(b), que revelan que el objetivo MAG3 presenta campos magnéticos verticales en su borde y centro, con campos paralelos entre estas regiones. La bobina MAG6 mantiene la misma intensidad de corriente de 0,5 A que la MAG3, produciendo un campo magnético vertical central y campos paralelos periféricos. Cabe destacar que la MAG3 genera campos magnéticos más fuertes que la MAG6. Bajo la influencia de la MAG3, los puntos de arco se forman predominantemente entre el borde y el centro del objetivo. En contraste, el campo magnético más débil de la MAG6 provoca un movimiento más aleatorio de los puntos de arco. Con una tensión de polarización de 50 V, las corrientes parciales bajo la MAG3 y la MAG6 alcanzan aproximadamente 4,5 A y 5,5 A respectivamente, lo que indica tasas de deposición más rápidas a campos magnéticos más bajos.
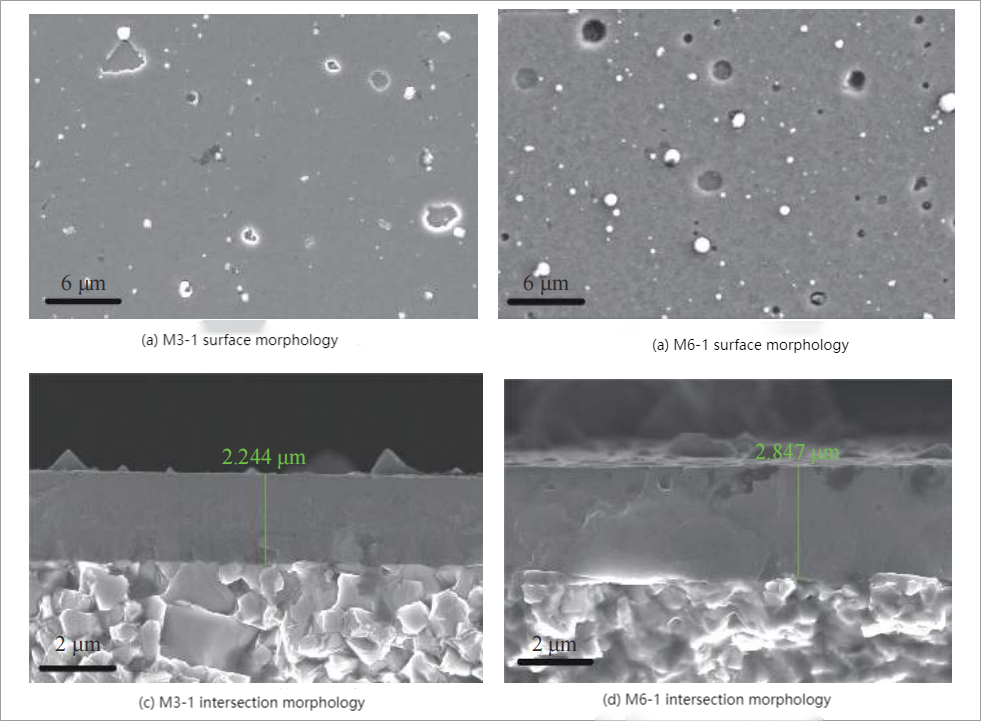
Figura 2: Morfología superficial y morfología de la sección transversal de las muestras M3-1 y M6-1.
Análisis de la morfología superficial y transversal: Las muestras preparadas con el campo magnético MAG3 mostraron menos partículas superficiales en M3-1, mientras que las preparadas con el campo magnético MAG6 mostraron partículas más abundantes y de mayor tamaño en M6-1, como se muestra en la Figura 2. El espesor de M6-1 fue de aproximadamente 2,8 μm, en comparación con 2,2 μm para M3-1, debido a la mayor corriente de polarización y la mayor velocidad de deposición de M6-1. El análisis elemental reveló que M3-1 contenía porcentajes atómicos de 49,14%, 32,68%, 16,81% y 1,37% para N, Al, Ti y Si respectivamente, mientras que M6-1 mostró 49,17%, 33,52%, 15,15% y 2,16% respectivamente. Esto indica que el campo magnético de la superficie del objetivo del arco no afecta el porcentaje atómico de los elementos N en el recubrimiento, sino que influye principalmente en el porcentaje de iones de la ionización del material objetivo, afectando así los procesos de agregación y nucleación de elementos, así como los porcentajes atómicos finales de los diferentes elementos.
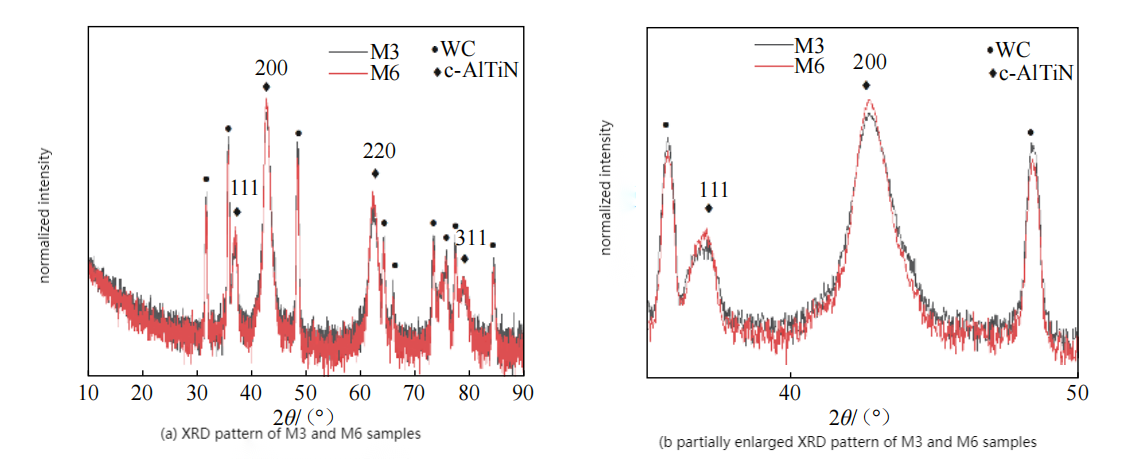
Figura 3: Patrones de difracción de rayos X y detalles ampliados parciales de M3-1 y M6-1.
Análisis de la estructura del recubrimiento: Los patrones de difracción de rayos X revelan picos de difracción intensos en los planos cristalinos (111), (200) y (220) de M3-1 y M6-1. La fase de nitruro de aluminio cúbico (c-AlN) en el plano (200) indica mayor dureza y mejor resistencia al desgaste en el recubrimiento. M6-1 presenta picos de difracción más intensos y semianchuras más estrechas en los planos (111) y (200) en comparación con M3-1, lo que sugiere una cristalinidad superior y un tamaño de grano más fino en M6-1. Esto indica que M6-1 contiene más silicio (Si) y tiene granos cristalinos más pequeños que M3-1.
Propiedades mecánicas y análisis elemental: La fuerza de adhesión de las muestras M3-1 y M6-1 fue de 104,2 N y 100,6 N respectivamente, con valores de dureza de 40,6 GPa y 35,9 GPa. Ambas muestras exhibieron una fuerza de adhesión comparable que superó los 90 N, lo que indica un excelente rendimiento de adhesión. La tensión interna y la dureza del recubrimiento disminuyeron significativamente con la reducción de la fuerza del campo magnético en la superficie objetivo de Ti85Si15: la tensión interna disminuyó de −5,84 GPa a −3,16 GPa, mientras que la dureza cayó de 40,6 GPa a 35,9 GPa. Aunque M6-1 contiene un mayor contenido de silicio que M3-1, M3-1 demostró una dureza superior. En general, M6-1 mostró una dureza un 11 % menor que M3-1 pero una tensión interna reducida aproximadamente en un 50 %. La relación H3/E2 y los parámetros MDP indicaron que M3-1 exhibió una mejor tenacidad en comparación con M6-1.
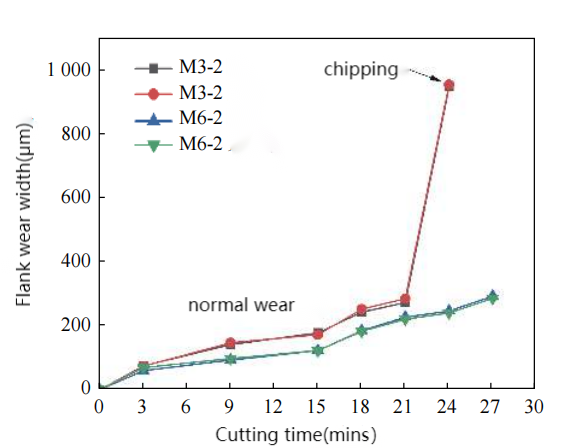
Figura 4: El ancho de desgaste del flanco de M3-2 y M6-2
Análisis de la prueba de corte: Se realizaron dos pruebas de corte a dos muestras de cuchillas recubiertas (M3-2 y M6-2). Los resultados mostraron que, a los 24 minutos, el ancho de la banda de desgaste en la superficie de la cuchilla del grupo M3-2 alcanzó los 950 μm con astillamiento, mientras que a los 27 minutos, el ancho de la banda de desgaste del grupo M6-2 se mantuvo por debajo de los 300 μm. El análisis exhaustivo indicó que la muestra de recubrimiento M6-2, preparada con MAG6, presentó menor tensión interna y demostró una resistencia al desgaste superior en comparación con la muestra de recubrimiento M3-2, preparada con MAG3.
Conclusión general
Los resultados de la investigación indican que se fabricaron dos muestras recubiertas con TiAlSiN modificando la configuración del campo magnético de los blancos de Ti85Si15. Al cambiar el campo magnético de MAG3 a MAG6 (con una intensidad que disminuyó de 1 mT a 0,5 mT), la tensión interna del recubrimiento de TiAlSiN se redujo en un 46 %, de -5,84 GPa a -3,16 GPa. El estudio demuestra que los recubrimientos preparados bajo campos magnéticos bajos mantuvieron prácticamente inalterados la resistencia de unión y la dureza, a la vez que lograron una mejora del 30 % en la vida útil de corte.
Explicación y análisis: La baja intensidad del campo magnético reduce la tasa de ionización de los materiales evaporados del objetivo, disminuyendo así la tensión interna en el recubrimiento y prolongando significativamente la vida útil de la herramienta. Además, si bien la dureza disminuye, la tenacidad y la resistencia al desgaste del recubrimiento mejoran, lo que permite que la herramienta recubierta demuestre un rendimiento superior durante el mecanizado a alta velocidad y las operaciones de corte en seco.
Importante: Este estudio proporciona valiosos datos experimentales para mejorar el rendimiento del recubrimiento de TiAlSiN, especialmente mediante el ajuste de la intensidad del campo magnético en la tecnología de recubrimiento por pulverización catódica con magnetrón para optimizar la tensión interna del recubrimiento, lo que proporciona una nueva idea y soporte técnico para la aplicación de recubrimientos de alto rendimiento en la industria de herramientas.