


Análisis de fallas en el recubrimiento de herramientas: Soluciones de recubrimiento al vacío con nanotecnología de Huasheng
Los recubrimientos de herramientas desempeñan un papel fundamental en la mejora del rendimiento de corte y la vida útil de las herramientas en el mecanizado moderno. Una vez que el recubrimiento falla, la precisión del mecanizado, la productividad y la rentabilidad se ven directamente afectadas. Este artículo analiza sistemáticamente los principales modos de falla de recubrimientos de herramientas—desgaste en los flancos, desgaste en la cara de ataque y fractura o delaminación— e introduce soluciones específicas de Huasheng Nano.
1. Desgaste del flanco: El modo de fallo más común y controlable.
El desgaste del flanco es el modo de fallo más común, controlable e idealizadoDurante el mecanizado con herramientas recubiertas, se utiliza ampliamente como criterio principal para la evaluación de la vida útil de la herramienta. Se caracteriza por una zona de desgaste uniforme a lo largo del filo de corte.
El mecanismo predominante es el desgaste abrasivo, acompañado de oxidación y un ligero desgaste adhesivo a temperaturas elevadas. Las fases duras, como los carburos y óxidos presentes en la pieza, producen microefectos de corte en la superficie del recubrimiento, formando surcos de arado característicos.
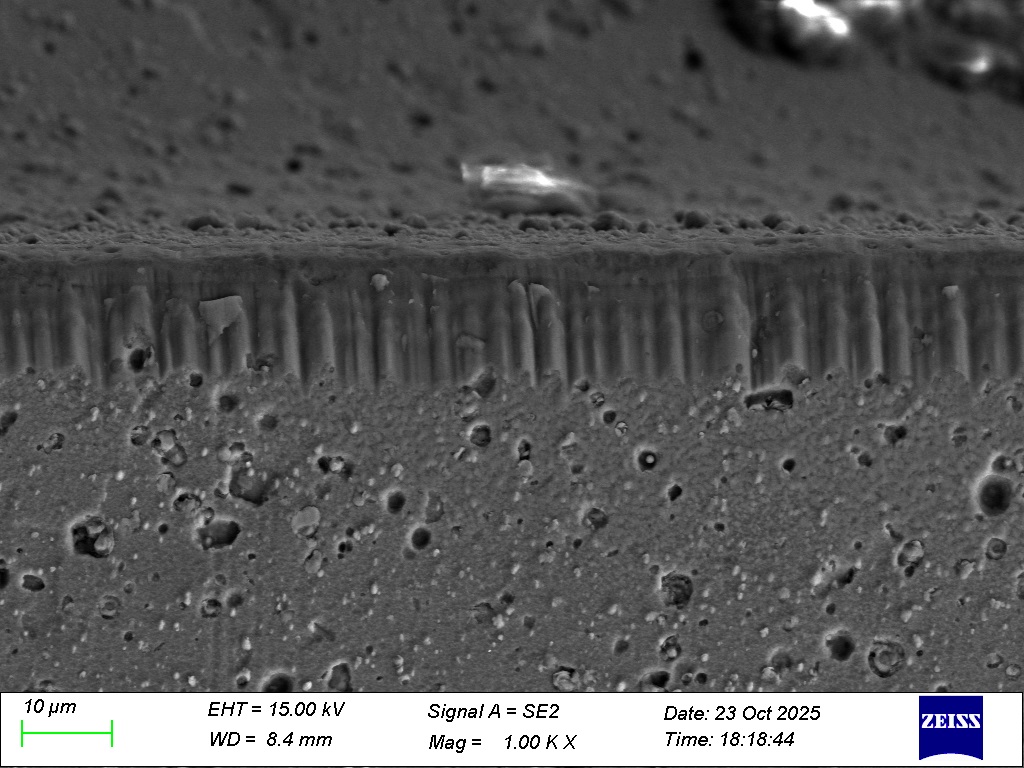
Figura 1. Morfología del desgaste del flanco de la herramienta recubierta con Huasheng Nano HDR. después del mecanizado DC53 con una longitud de corte de 200 m
Nano solución Huasheng:
Se recomiendan recubrimientos con alto contenido de aluminio, como AlTiN y AlCrN. A altas temperaturas de corte, estos recubrimientos pueden formar una capa protectora densa de Al₂O₃ in situ, lo que suprime eficazmente la oxidación y el desgaste por difusión. Las nanoestructuras multicapa y nanocompuestas (por ejemplo, nc-AlTiN/a-Si₃N₄) mejoran aún más la resistencia al desgaste al refinar los granos y bloquear la propagación de grietas.
2. Desgaste de la superficie del rastrillo: Dominado por mecanismos de difusión y adhesión.
Durante el mecanizado en seco a alta velocidad o el corte de materiales difíciles de mecanizar, como el acero inoxidable y las aleaciones de titanio, las temperaturas locales de la cara de ataque pueden alcanzar los 800-1000 °C. En estas condiciones, las plaquitas de torneado suelen presentar un desgaste en forma de cráter dominado por la difusión y la adhesión, mientras que las fresas suelen mostrar un desgaste abrasivo en forma de surco.
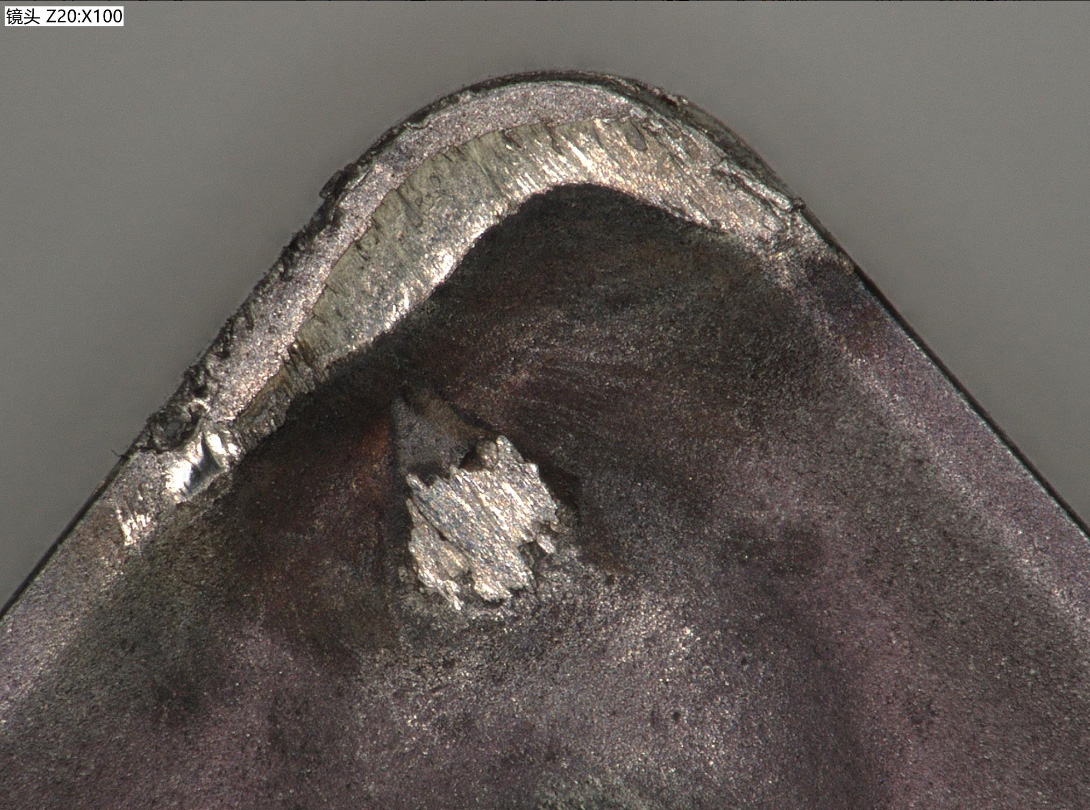
Figura 2. Morfología del desgaste por cráter en la cara de ataque de una plaquita de torneado.
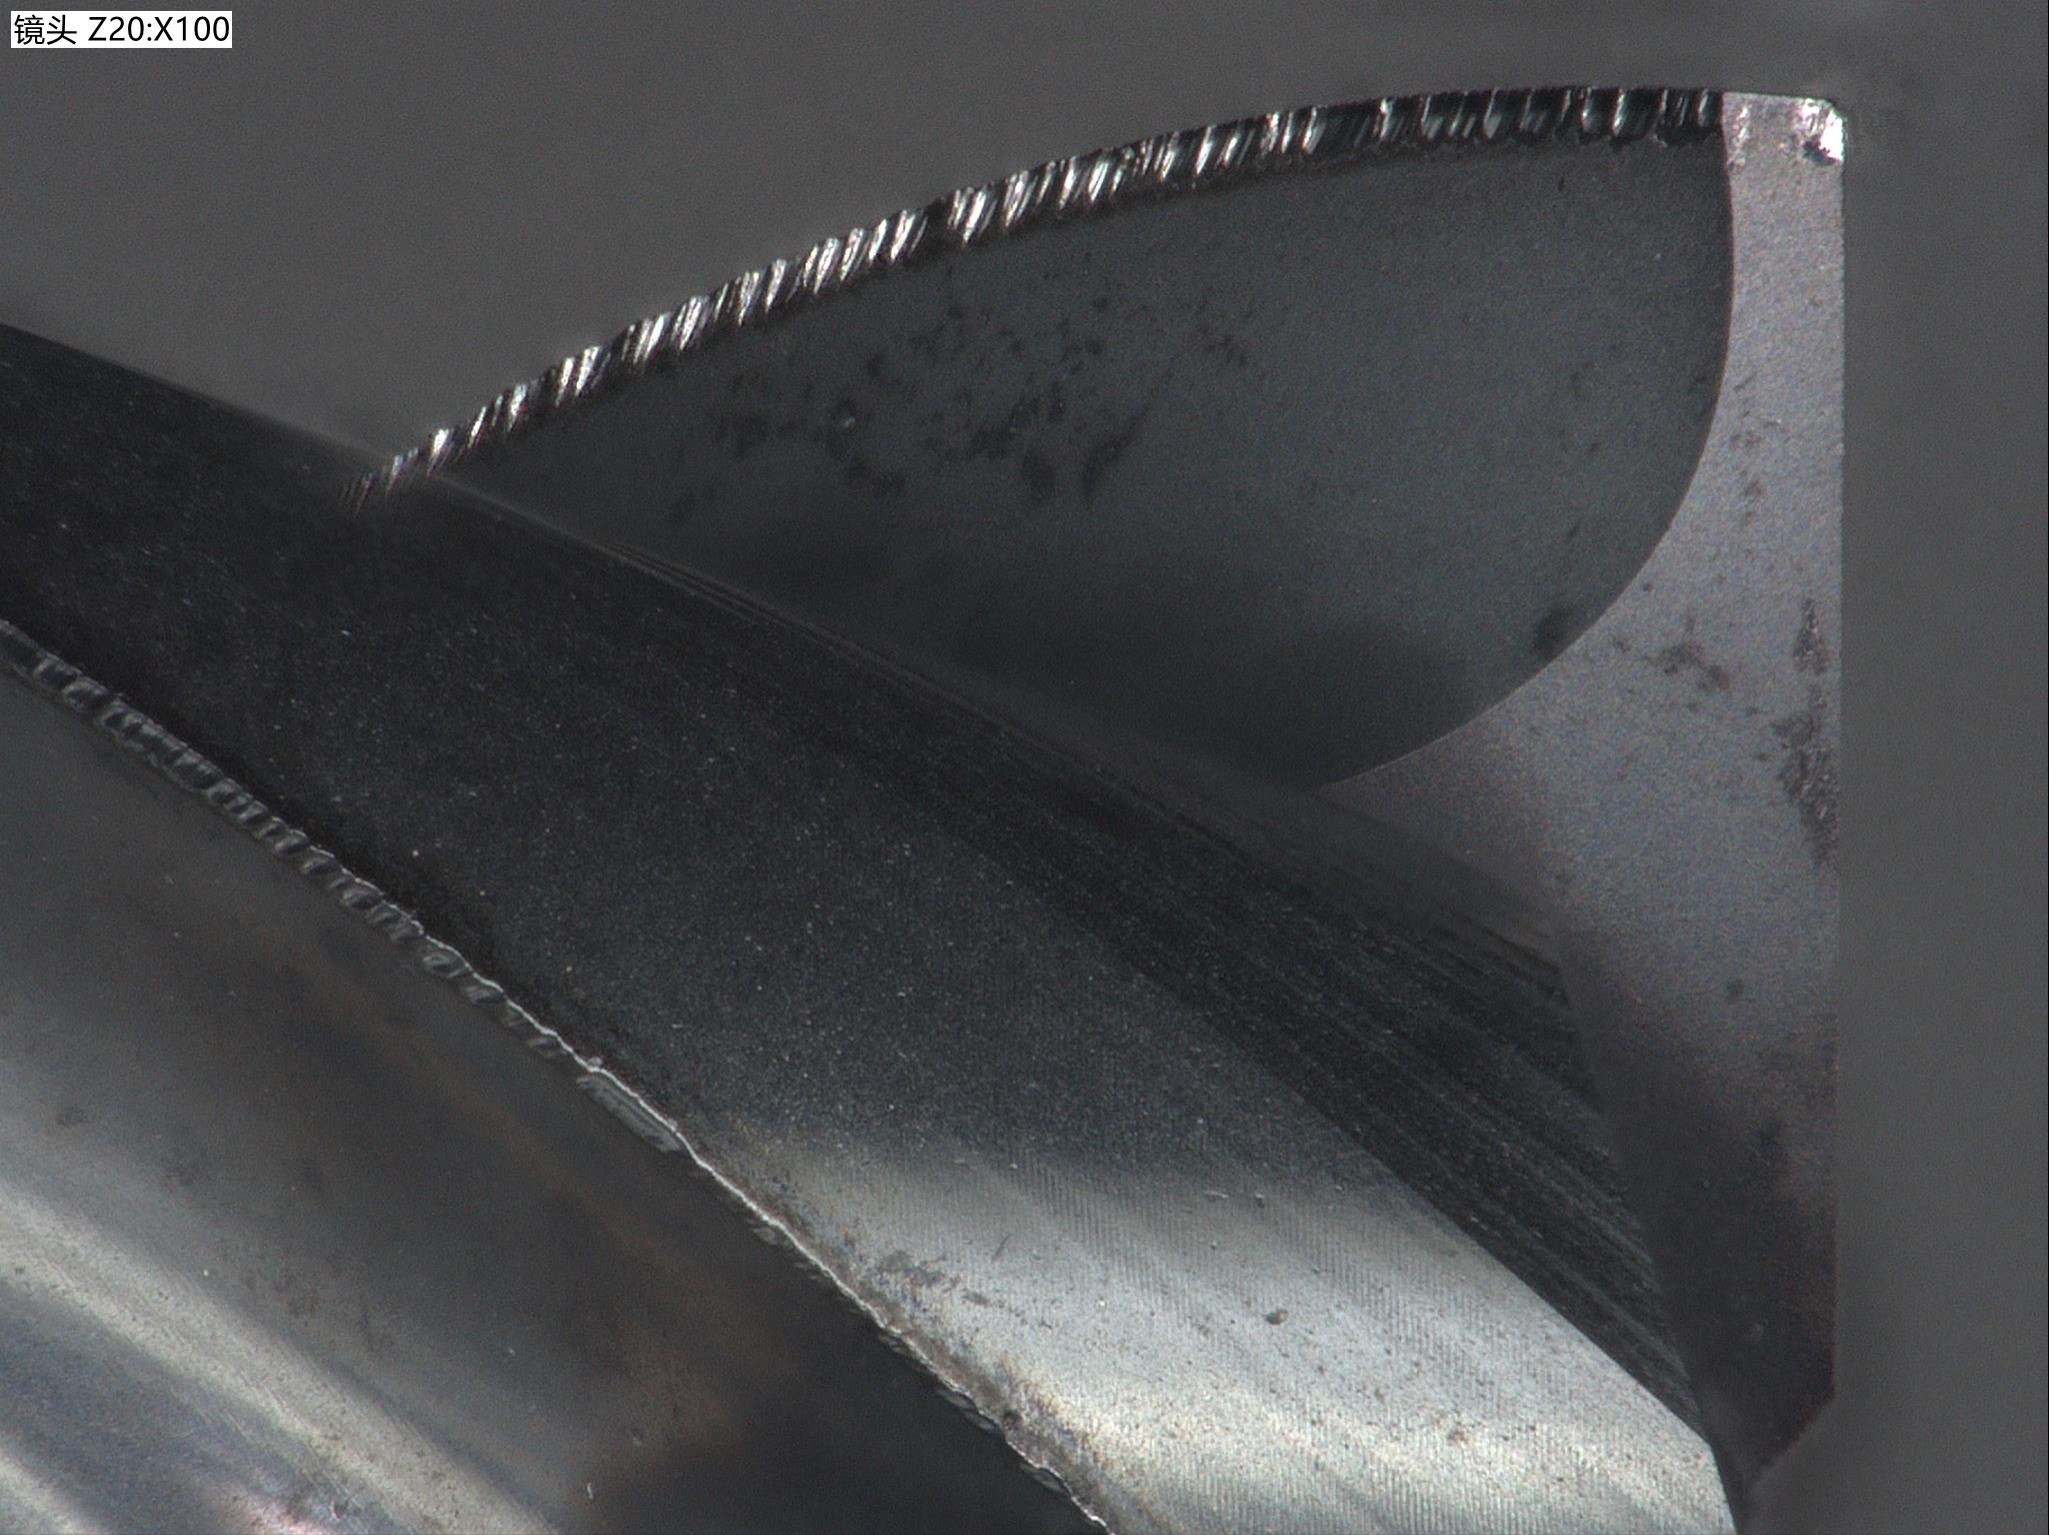
Figura 3. Morfología del desgaste de la cara de ataque de una fresa de extremo plano.
Nano solución Huasheng:
Al optimizar los parámetros de PVD para reducir la densidad de gotas y mejorar la calidad de la superficie, se puede mitigar significativamente el desgaste adhesivo. Mejorar la cobertura de los escalones durante el grabado y la deposición garantiza recubrimientos más densos en las caras de ataque. Para el mecanizado de acero inoxidable, la adición de elementos como Zr, Si y Nb a la composición del recubrimiento mejora notablemente el rendimiento antiadherente.
3. Fractura y delaminación: La importancia de la adhesión y el control del espesor.
Desde la perspectiva del recubrimiento, la fractura de la herramienta suele estar relacionada con la delaminación y el espesor anormal del recubrimiento. Una vez que el recubrimiento se desprende, el sustrato queda expuesto directamente a condiciones de corte extremas, lo que provoca un desgaste rápido o una falla catastrófica. Un espesor excesivo del recubrimiento en herramientas rectificadas también puede provocar una fractura frágil.
Nano solución Huasheng:
Gracias a la tecnología de grabado con hilo de tungsteno (WET), Huasheng Nano logra cargas críticas de rayado superiores a 100 N en sustratos típicos de carburo cementado, lo que mejora notablemente la adhesión del recubrimiento. La experiencia industrial demuestra que casi el 80 % de los riesgos de deslaminación se originan por una limpieza previa inadecuada; por lo tanto, es fundamental aplicar procesos rigurosos de arenado y eliminación de óxido.
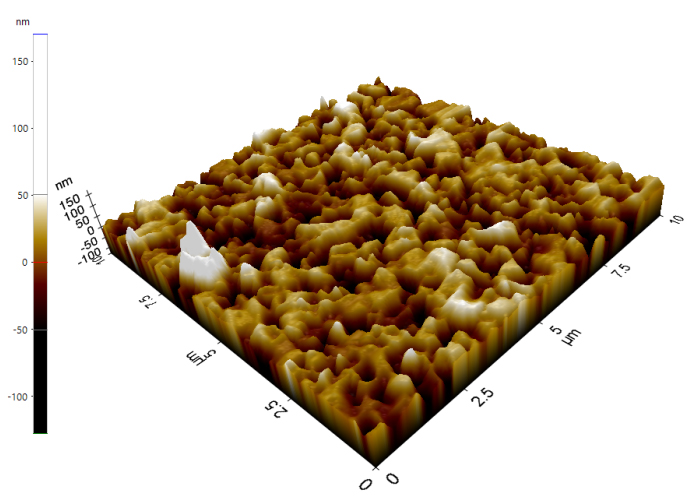
Figura 4. Morfología superficial de la herramienta mediante AFM después del grabado con Huasheng Nano WET.
Conclusión
La falla del recubrimiento de la herramienta es una interacción compleja de materiales, mecánica y química. Al comprender los mecanismos de desgaste del flanco, desgaste de la cara de ataque y fractura o delaminación, y al aprovechar Máquinas de recubrimiento al vacío Nano PVD de Huasheng Gracias a una ingeniería de interfaz avanzada y un control microestructural, se puede lograr eficazmente una larga vida útil de la herramienta y una alta fiabilidad.